傘プラスチック部品成形
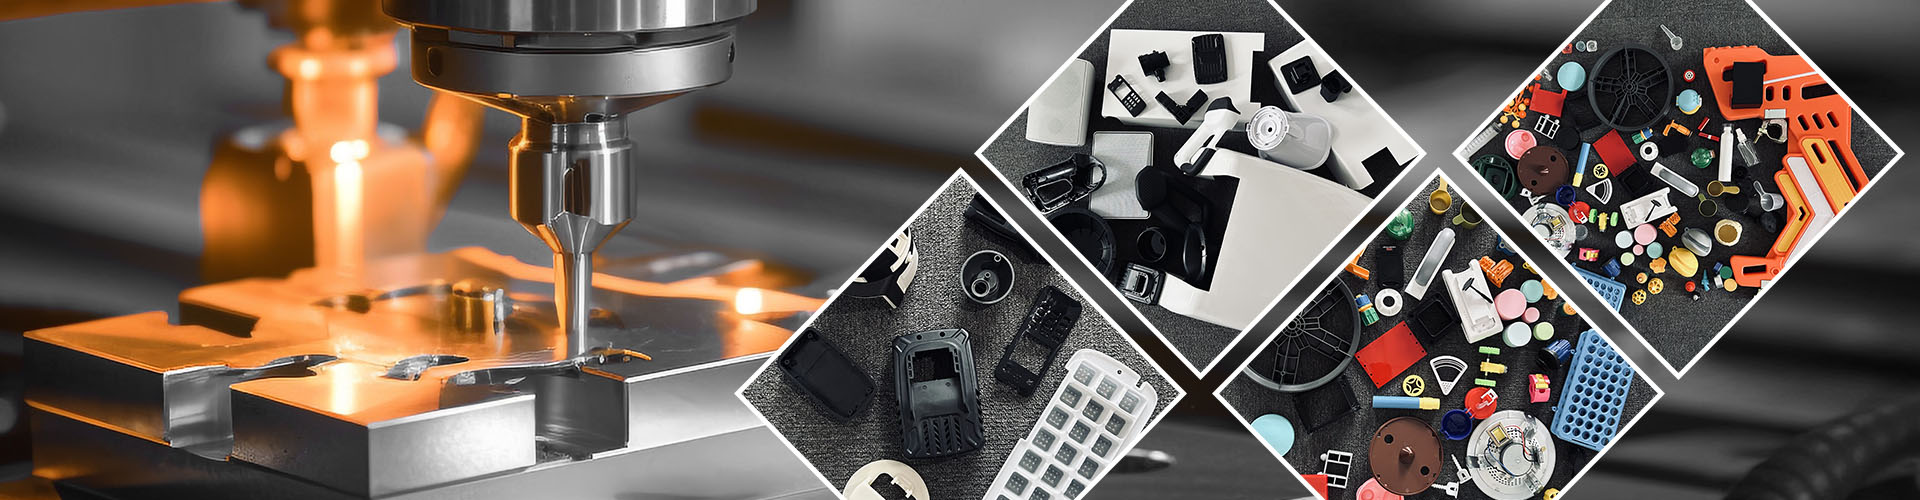
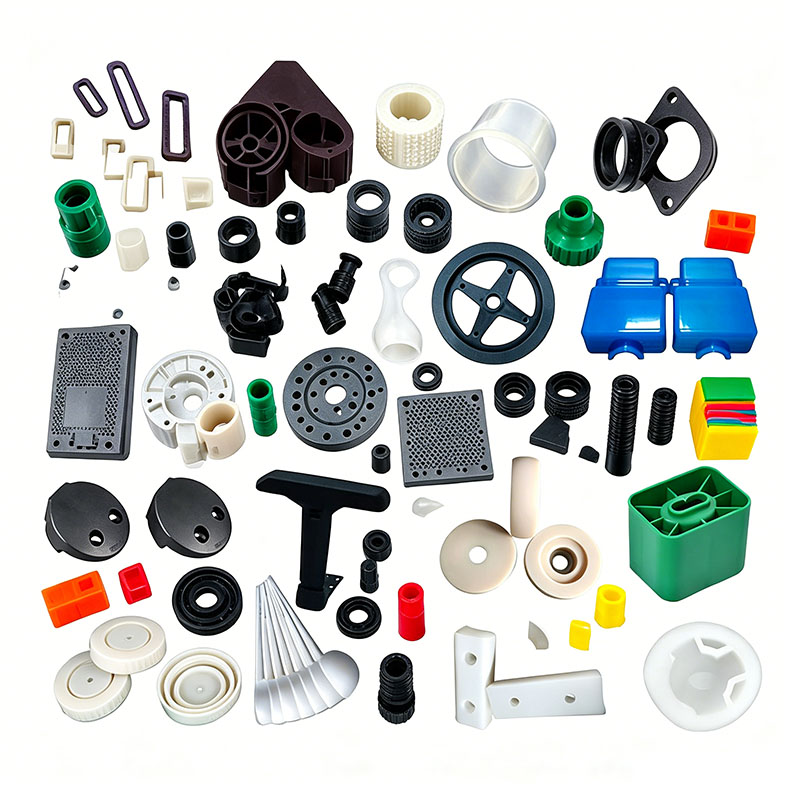
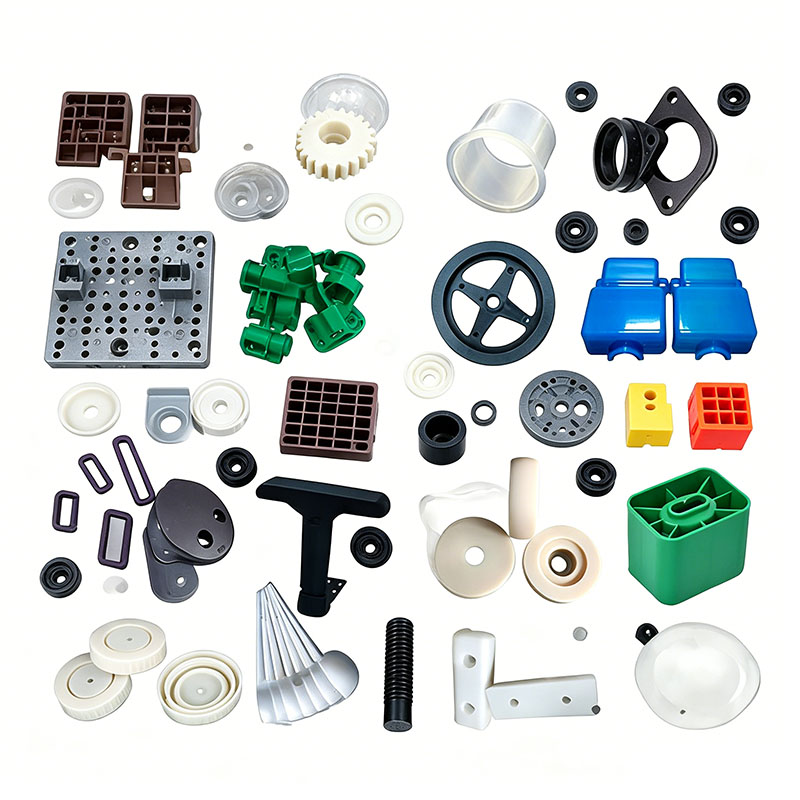
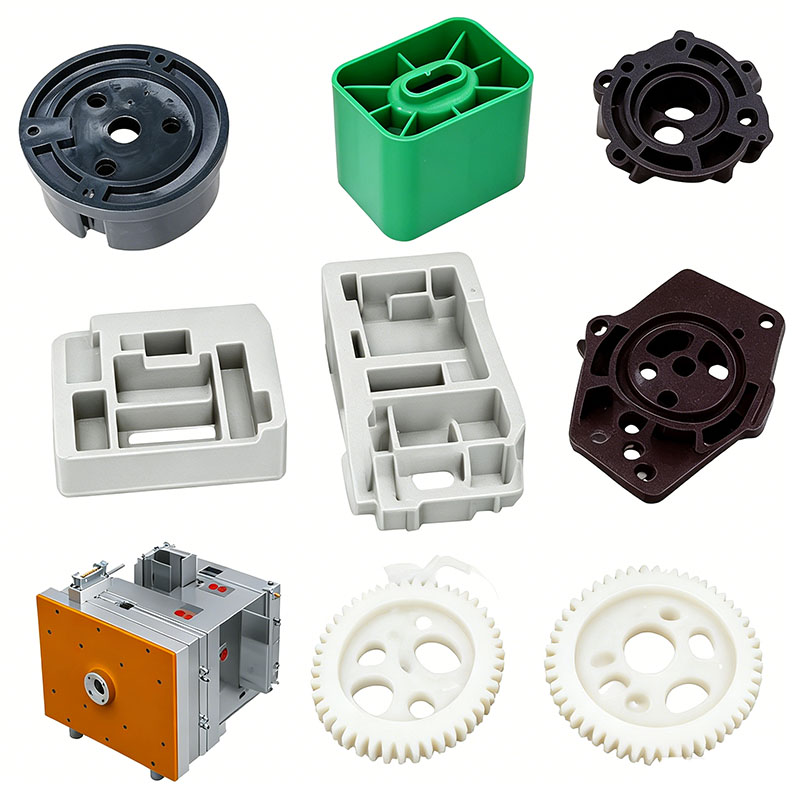
寧波 (P&M) プラスチック金属製品有限公司は 17 年の金型製造技術を持ち、傘のプラスチック部品の成形をカスタマイズできます。当社はプロのカスタマイズされた傘プラスチック部品成形サービスを提供しており、プロの傘プラスチック部品成形メーカーです。製品原料や金型材料の選定には十分な経験がございます。傘のプラスチック部品の成形をカスタマイズする過程で、私たちの工場はワンストップサービスを提供できます。当社は、CAD設計、金型製作、射出成形、プラスチック製品の製造、組立等の傘プラスチック部品成形に関する設計・生産能力を有しております。
お問い合わせを送信
製品説明
また、当社はプラスチック原料サプライヤー、印刷メーカー等と協力関係を築き、原料の供給と印刷品質の確保に努めております。当社は豊富な経験と完璧なサプライチェーンを通じて、お客様の特定のニーズを満たす高品質のカスタマイズされた傘プラスチック部品成形製品を提供することができます。同時に、当社は10年間の専門的な外国貿易サービスの経験があり、外国貿易プロセスを理解し、お客様により良いサービスを提供します。傘のプラスチック部品成形品に関しては、主に射出金型による対応プラスチック部品の製造が可能です。
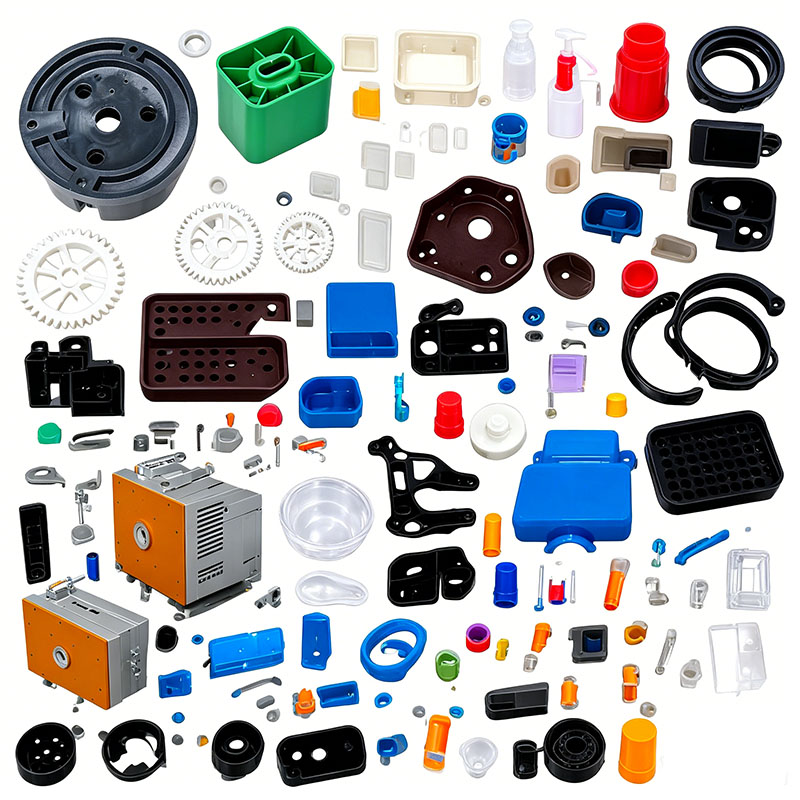
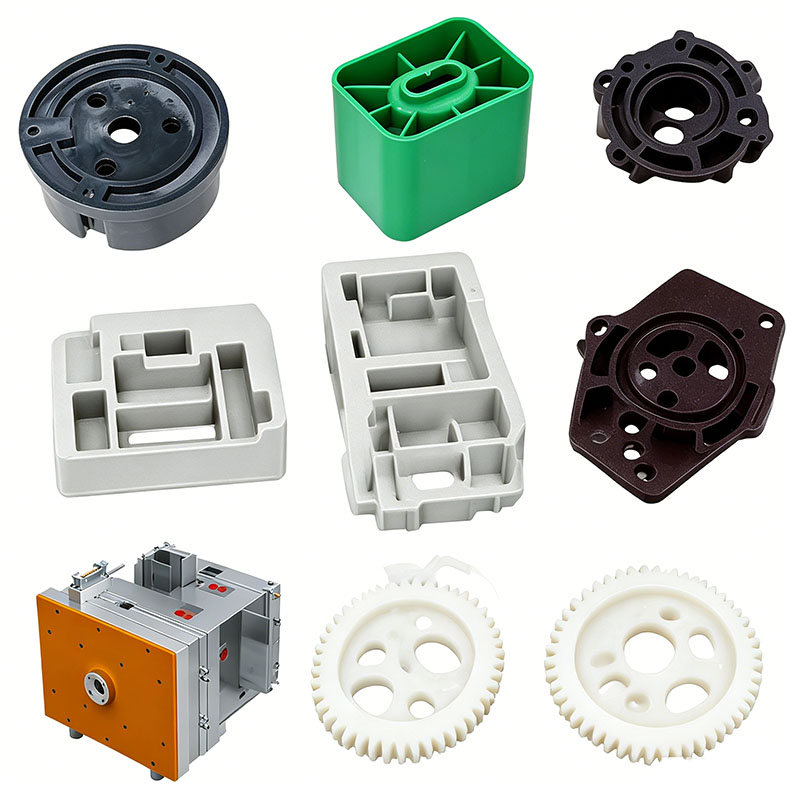
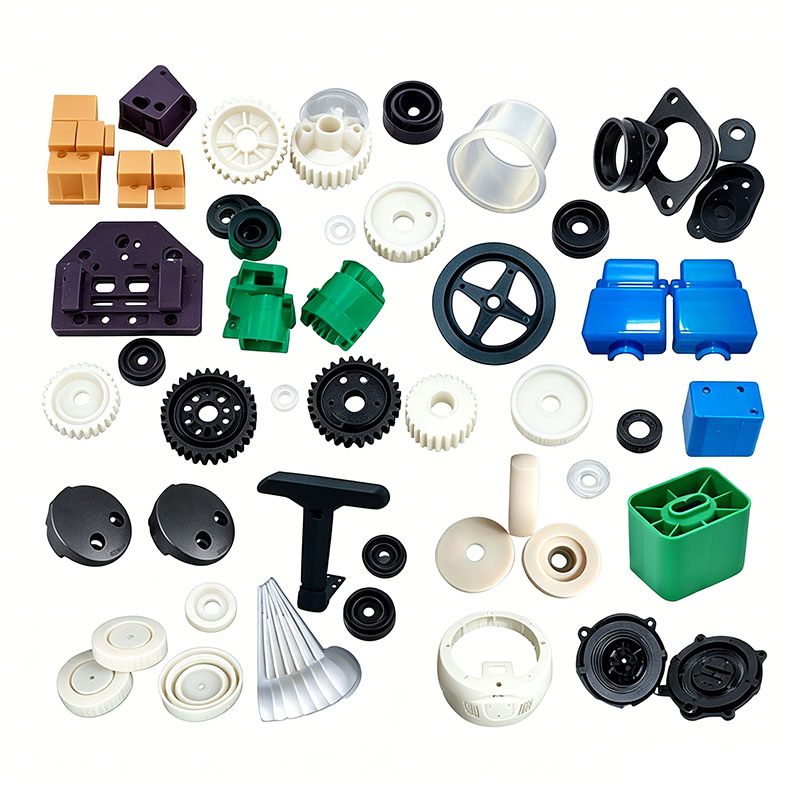
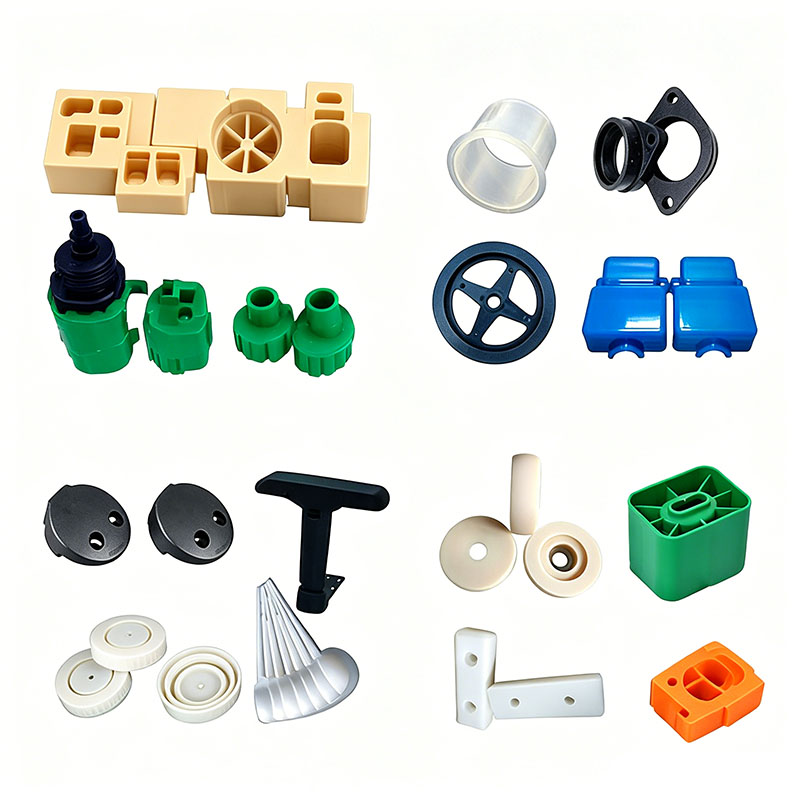
リブ コネクタ、センター シャフト スリーブ、ハンドル、リリース ボタン、先端キャップ、キャノピー ファスナー、折りたたみマウント、スプリング シースなどのプラスチック傘コンポーネントは、構造耐荷重コネクタ、美観/グリップ コンポーネント、小さな装飾部品の 3 つのカテゴリに分類されます。これらの製品は、屋外で雨や日光に長時間さらされたり、繰り返し開閉したり引っ張ったりする力に耐える必要があります。低温で脆くなったり亀裂が入ったりしてはなりません。頻繁な操作では、詰まりのないスムーズな動きを確保するために、高い靭性、耐摩耗性のファスナー、正確な寸法公差が必要です。主流の材料には、強化/改質 PP、耐衝撃性 ABS、耐摩耗性 POM、およびソフト TPR オーバーモールディング コンパウンドが含まれます。成形プロセスと主要な管理ポイントの概要を以下に示します。
I. 生産前の原材料の処理
材料の選択と分類
ハンドルおよび美観/装飾部品: 高光沢 ABS (均一な色、滑らかな触感)。
傘ジョイント、接続金具、先端キャップ:強化PP(耐低温性、引張強度、防水性、耐食性)。
スイッチスライダーと可動キャッチ:POM(自己潤滑性と耐摩耗性、白化や摩耗なしで数万回のサイクルに耐えます)。
ソフトハンドルオーバーモールディング: TPR (滑り止め、肌に優しい感触、デュアルマテリアル/デュアルカラー射出成形)。
配合と再生材の管理
耐荷重ジョイントおよび折りたたみマウント: リグラインド (再生粉砕材) の添加は固く禁止されています。リグラインドは靭性が低下し、繰り返しの運転中に破損しやすいためです。小さな美的部品のみ、同じ材料のきれいなスプルー/ランナーを最大 10% 組み込むことができます。 ただし、粉砕およびふるいにかけて粗大粒子を除去する必要があります。耐加水分解性と耐紫外線性のマスターバッチを混合すると、屋外の雨にさらされることによる白化や老化を防ぎます。混合中は POM、TPR、ABS を別々に保ちます。相互汚染をしないでください。強化添加剤の損傷を避けるために、低速ミキサーを 300 rpm 以下の速度で 5 ~ 8 分間使用します。
乾燥・除湿
ABS: 水分を除去し、内部の気泡や引張破壊を防ぐために 80°C で 3 時間乾燥します。
POM: 乾燥温度は 75°C を超えてはなりません。高温は分解や刺激性ガスの発生を引き起こす可能性があります。
変性PPおよびTPR: これらの材料は吸水性が非常に低いです。通常は雨季にのみ、短時間の低温乾燥で十分です。乾燥後、水分の再吸収を防ぐために原料を密閉ホッパーに保管します。
バレルパージ
材料や色を変更する前に、パージコンパウンドを使用してバレルから残留材料をパージし、材料の混合、層間剥離、脆化、色の不均一などの問題を排除します。
II.金型の設置、試運転、および構造のハイライト
傘の付属品には通常、小型で高精度の複数キャビティ金型 (16 または 32 キャビティ構成) が使用されます。スライダーとコネクタの壁厚は 1.2 ~ 2 mm です。これらの薄い部分は応力亀裂が発生しやすいです。
金型鋼の選択
ABS、TPR部品の外観を左右するキャビティ部には718Hプリハードン鏡面鋼を使用。 POM耐摩耗部品およびガラス繊維改質部品のキャビティには窒化処理が施され、耐摩耗性が向上します。すべてのコーナーは応力集中を排除するために小さな半径を備えており、低温での開閉時に部品に亀裂が生じません。見切り面はバリを最小限に抑えるために精密に機械加工されており、使用中の傘生地の詰まりや傷を防ぎます。
冷却システム
複数のキャビティの水路は完全な対称性を持って配置されています。微細なチャネルがキャビティの近くに配置され、すべての部品の冷却速度のバランスが保たれます。金型温度制御:ABS 50~60℃、 PP 30~40℃。 POM 80 ~ 90 °C。 POM の金型温度を高くすると結晶化度が高まり、耐摩耗性が大幅に向上します。
通気と排出の最適化
各キャビティにはマイクロ通気チャネル (深さ 0.010 mm) が刻まれており、スライダーと溶接線での通気が優先され、弱い溶接継ぎ目や破損を防ぎます。部品とエジェクターピンのサイズが小さいため、ストレスマーク (「白化」)、穴、または隠れた亀裂を避けるために、2 段階の低速排出プロセスを利用した多点分散排出戦略が採用されています。
金型の設置と試運転
金型は小型射出成形機(100T~250T)に取り付けられており、均一な型締力でバリを防ぎます。水路に漏れがないかチェックされ、低圧型締保護が作動して繊細なキャビティへの損傷を防ぎます。 20 分間の熱浸漬期間の後、低圧、低速のテスト ショットが実行されます。圧力と速度は徐々に調整され、準拠した最初の製品が生成されます。品質管理により寸法、靭性、外観が確認されてから量産が開始されます。 Ⅲ.標準射出成形サイクル
完全な単一金型サイクルの手順: 型閉じ → 可塑化/材料蓄積 → 多段階射出 → 2 段階保圧 → 冷却/固定 → 型開き → 低速取り出し → 自動部品回収。
バレル温度ゾーニング
ABS: 170 ~ 200 °C (ノズル最大 205 °C、高温により靭性が失われます)。
強化PP: 190〜220°C;
POM: 180 ~ 205°C (厳密に 210°C 未満。高温は分解や金型の腐食を引き起こします)。
TPR(ソフトラバー):160~190℃。
多段可変速充填
流路が短い複数キャビティ金型の小型部品の場合: ゲートでの低速緩衝、中間セクションでの迅速な充填、およびキャビティ端での速度の低下により、ガス抜きが容易になり、ウェルド ラインの強度が向上します。射出圧力: 70 ~ 95 bar。過度の圧力はバリや高い内部応力(熱サイクル中の亀裂につながる)を引き起こしますが、圧力が不十分だとウェルド ラインが弱くなります。
段階的、短期間の保持圧力
小さな部品は壁が薄く、収縮が最小限に抑えられています。 2 段階の低い保持圧力を 3 ~ 8 秒間加えて、わずかな収縮を補正し、スナップフィットや取り付けポストのヒケを防ぎます。保圧と材料の蓄積を同期させることで、成形サイクルが短縮され、複数個取りの金型の生産性が向上します。
冷却と部品の取り外し
冷却時間は、壁厚 1 mm あたり 2 ~ 3 秒で計算されます (たとえば、標準の 1.5 mm コネクタの場合は 4 ~ 6 秒)。冷却が不十分であると、型から取り出した後も収縮が継続し、その結果、スイッチやスナップフィットのフィット/張力が不均一になります。型開きと取り出しは全体的に低速で実行されます。部品は金型の下のビンに自動的に収集されます。繊細なコネクタの変形を防ぐため、熱いプラスチック部品を押しつぶしたり積み重ねたりしないでください。
IV.成形後加工
ゲートとフラッシュのトリミング
サブマリン ゲートとピンポイント ゲートは、金型を開くときに自動的に壊れます。大きなゲートは、小型の空気圧カッターを使用してきれいに除去されます。パーティングラインに沿った小さなバリは、振動仕上げによってバッチで除去されます。スムーズで引っかかりのない操作を確保するには、スライド スナップフィットの合わせ面にバリがない必要があります。応力除去焼鈍
ABS ハンドルと装飾部品は、スプレー コーティングの前に 60°C で 1 時間の低温アニーリングを受けて内部応力を緩和し、高温と低温が交互に起こる屋外温度にさらされても亀裂が入らないようにします。 PP および POM 部品は高温アニーリングを必要としません。代わりに、組み立て前に収縮後の応力を緩和するために、成形後 12 時間放置します。
2色オーバーモールディング(傘ハンドル)
まず硬質プラスチックの骨格が射出成形され、次に二次金型に配置されて柔らかい TPR ゴムがオーバーモールドされます。これにより、硬い材料と柔らかい材料が確実に接着され、層間剥離や剥がれが防止されます。
表面処理
ハンドルにはロゴをスクリーン印刷し、マットまたは光沢のあるペイントで仕上げることができます。機能可動部品は、スイッチ機構の故障の原因となる塗装の磨耗や剥離を防ぐため、コーティングされていません。
V. 多段階の品質検査
第一品目検査: スナップフィット開口部とジョイントアセンブリの寸法のキャリパー測定。気泡、シルバーストリーク、焼け、バリなどの欠陥を目視でチェックします。
巡回検査: 30分ごとにサンプリング。手動による開閉テストを繰り返して、スナップフィット機構の滑らかさを確認します。
信頼性スポットチェック: 接合部の靭性を評価するために、低温凍結後に引張試験を繰り返します。雨暴露および耐老化性テスト。 POMスライダーの耐摩耗性往復試験。
完全な検査と選別: 亀裂、変形、またはショートショットのある部品は隔離され、廃棄されます。欠陥のある耐荷重接合部を再研磨して構造部品として再利用することは禁止されています。
当社は、高品質な傘プラスチック部品成形品の製造を提供する傘プラスチック部品成形メーカーです。傘プラスチック部品成形品のカスタマイズ・開発なら当社にお任せください。当社は専門的な射出成形金型設計と成熟した製造技術を備えており、製品設計、金型製作、製品生産、製品梱包、製品輸送までのワンストップサービスを提供し、あらゆる段階でお手伝いします。当社に来ていただく限り、製品の品質、生産時間、情報対話などの面で満足していただける究極のサービスを提供します。
|
製品名 |
トレッドミル成形 |
|
提供してください |
2D、3D、サンプル、またはサイズ マルチアングルの写真は |
|
成形時間 |
20~35日 |
|
製品時間 |
7~15日 |
|
金型精度 |
+/-0.01mm |
|
金型の寿命 |
5,000~1億ショット |
|
製造工程 |
図面の監査 - モールドフロー解析 - 設計検証 - カスタムマテリアル - 金型加工 - 中子加工 - 電極加工 - ランナーシステム 加工 - 部品加工・調達 - 加工受入 - キャビティ 表面処理工程 - 複合モード 金型 - 全体 金型表面コーティング - 取付板 - 金型サンプル - サンプルテスト - 送付 サンプル |
|
金型キャビティ |
1 つのキャビティ、複数のキャビティ、または同じ 異なる製品を一緒に作ることができる |
|
金型材質 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ランナーシステム |
ホットランナーとコールドランナー |
|
基材 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
仕上げる |
言葉通り、鏡面仕上げ、 マットな表面、脈理 |
|
標準 |
HASCO、DME、または依存 |
|
主要技術 |
フライス加工、研削、CNC、EDM、ワイヤー 切断、彫刻、放電加工、旋盤、表面仕上げなど |
|
ソフトウェア |
CAD、PRO-E、UG 設計時間: 1 ~ 3 日 (通常の状況) |
|
製品材質 |
ABS、PP、PC、PA6、PA66、TPU、POM、PBT、PVC、ヒップ、PMMA、TPE、PC/ABS、TPV、TPO、TPR、EVA、HDPE、LDPE、CPVC、PVDF、PPSU.PPS。 |
|
品質システム |
ISO9001:2008 |
|
時間を確立する |
20日間 |
|
装置 |
CNC、EDM、突っ切り 機械、プラスチック機械などのプラスチックスーツケース金型浙江 |


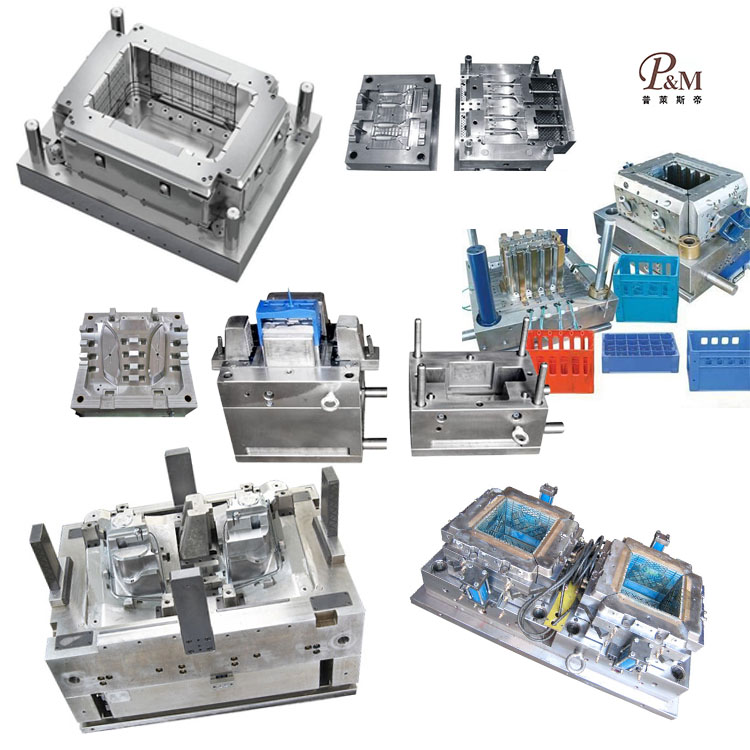
プラスチック射出成形金型の製作

プラスチック成型仕様

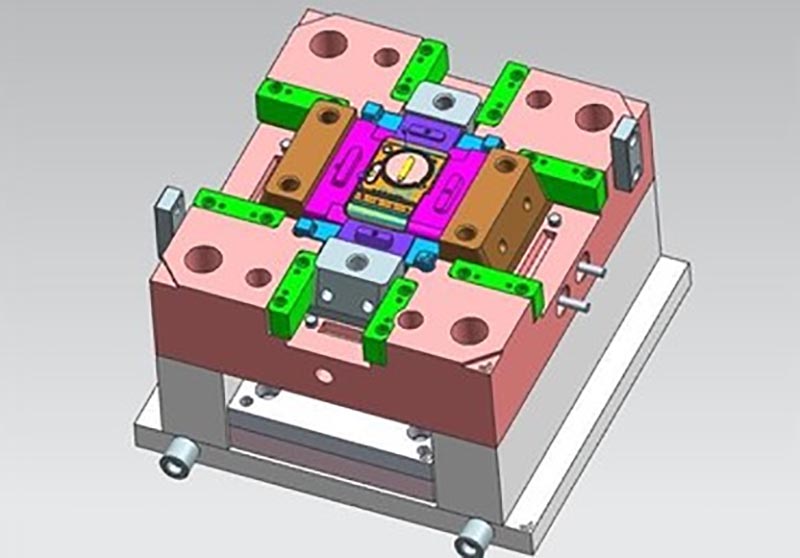
金型設計:



取引プロセス:

金型試験:


製品の梱包

工場
私たちはカスタムプラスチック金型工場です。私たちの工場はプラスチック射出成形金型メーカーです。私たちはプロのカスタムプラスチック金型で17年の経験と10年の外国貿易の経験があります。当社はカスタムプラスチック金型のサプライヤーです。カスタムプラスチック金型サービスを提供できます。当社の工場では射出成形プラスチック部品の製造が可能であり、製品の品質はお客様にご満足いただけます。
当社には 50 台以上のハイエンドマシンと数百人のエンジニアとデザイナーがいます。製品設計~金型製作~製品生産~製品梱包~輸送までワンストップで対応致します。当社には完全な生産チェーンがあります。あらゆるご要望にお応えいたします。
当社が提供するサービス:
プロフェッショナルなカスタム金型サービス、プラスチック金型の設計と製造。プラスチック製品の生産、製品設計、金型設計、ブロー金型のカスタマイズ、回転金型のカスタマイズ、ダイカスト金型のカスタマイズ。 3D プリンティング サービス、CNC 製造サービス、製品パッケージ、カスタマイズされたパッケージ、出荷サービス。










私たちは常に品質第一、時間第一の原則を遵守します。お客様に最高品質の製品を提供するとともに、生産効率の最大化と生産時間の短縮に努めます。当社は創業以来一度も顧客を失ったことがないことをすべてのお客様に誇りに思っております。製品に問題がある場合は、積極的に解決策を模索し、最後まで責任を負います。

よくある質問
Q1: 商社ですか、それともメーカーですか?
A: 私たちはメーカーです。
Q2.見積もりはいつ入手できますか?
A: 通常、お問い合わせをいただいてから2日以内にお見積りをさせていただきます。
非常にお急ぎの場合は、まずお見積りをさせていただきますので、お電話いただくかメールでお知らせください。
Q3.金型の納期はどれくらいですか?
A: すべては製品のサイズと複雑さによって異なります。通常、リードタイムは25日です。
Q4. 3D 図面がないのですが、新しいプロジェクトをどのように始めればよいですか?
A: 成形サンプルを提供していただければ、3D 図面デザインの完成をお手伝いします。
Q5.出荷前に製品の品質を確認するにはどうすればよいですか?
A:あなたが私たちの工場に来ず、検査のための第三者もいない場合、私たちはあなたの検査労働者として働きます。
プロセスレポート、製品のサイズ構造と表面の詳細、梱包の詳細など、生産プロセスの詳細をビデオで提供します。
Q6.支払い条件は何ですか?
A: 金型の支払い: 事前に T/T によって 40% のデポジット、最初の試用サンプルを送信する前に 30% の 2 番目の金型の支払い、最終サンプルに同意した後の 30% の金型残高。
B: 生産支払い: 事前に 50% のデポジット、最終商品を発送する前に 50%。
Q7: 私たちのビジネスを長期的かつ良好な関係にするにはどうすればよいですか?
答え:1.当社は、お客様に最高品質の製品を提供できるよう、優れた品質と競争力のある価格を維持しています。
2. 私たちは、すべての顧客を友人として尊重し、どこから来たとしても、誠実に取引し、友人となります。
ホットタグ: 傘のプラスチック部品の成形、中国、メーカー、サプライヤー、工場、カスタマイズ、卸売、購入、品質、最新の販売、中国製