電動スクーターのプラスチックボディ部品成形
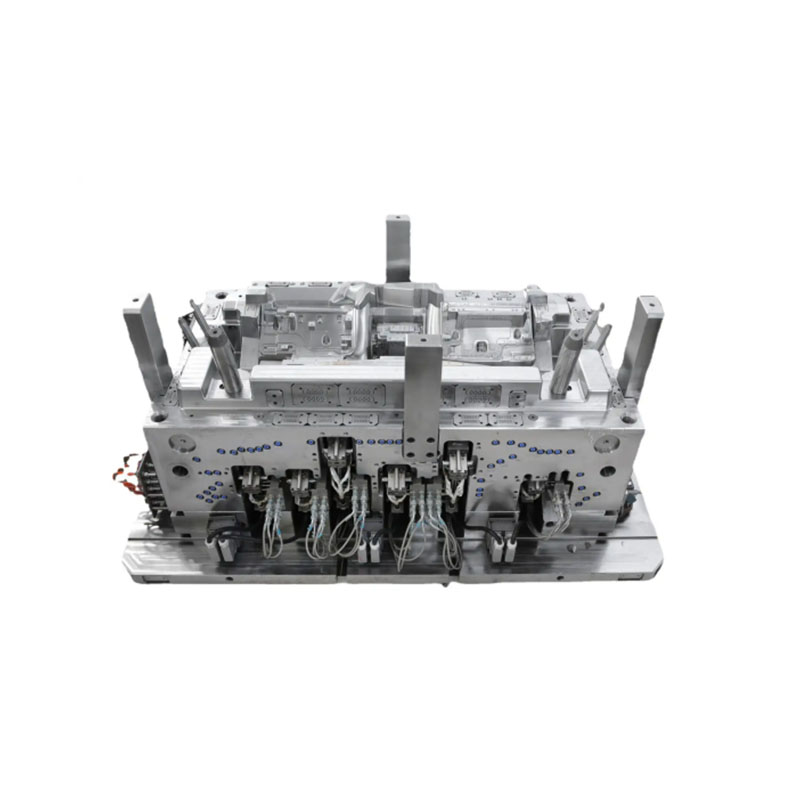
寧波 (P&M) プラスチック金属製品有限公司は 17 年の金型製造技術を持ち、電動スクーターのプラスチック ボディ部品の成形をカスタマイズできます。当社はプロのカスタマイズされた電動スクーターのプラスチックボディ部品成形サービスを提供しており、プロの電動スクータープラスチックボディ部品成形メーカーです。製品原料や金型材料の選定には十分な経験がございます。電動スクーターのプラスチックボディ部品の成形をカスタマイズする過程で、当社の工場はワンストップサービスを提供できます。当社は、電動スクーターのプラスチックボディ部品の成形に関連する、CAD設計、金型製造、射出成形、プラスチック製品の生産、組立、その他の技術などの設計および生産能力を備えています。
お問い合わせを送信
製品説明
また、当社はプラスチック原料サプライヤー、印刷メーカー等と協力関係を築き、原料の供給と印刷品質の確保に努めております。当社は豊富な経験と完璧なサプライチェーンを通じて、お客様の特定のニーズを満たす高品質のカスタマイズされた電動スクーターのプラスチックボディ部品成形製品をお客様に提供することができます。同時に、当社は10年間の専門的な外国貿易サービスの経験があり、外国貿易プロセスを理解し、お客様により良いサービスを提供します。電動スクーターのプラスチックボディ部品成形品については、主に射出成形による対応プラスチック部品の製造が可能です。
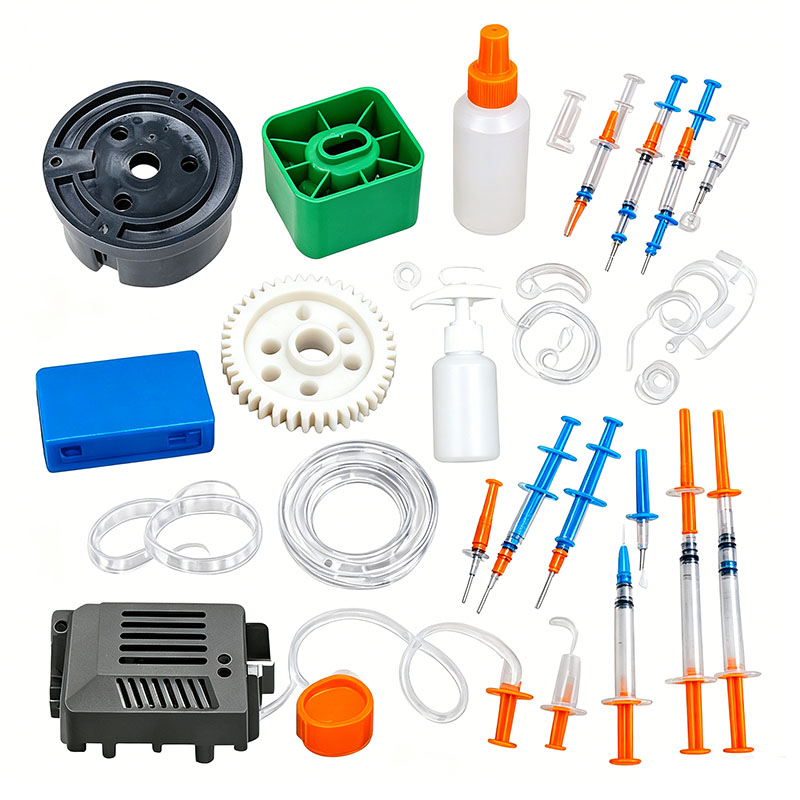
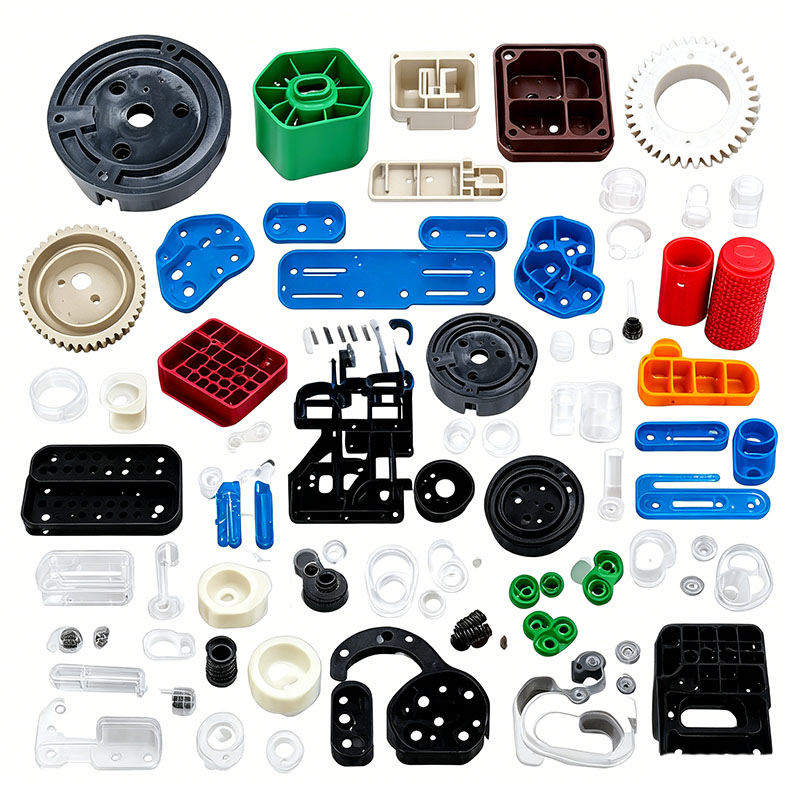
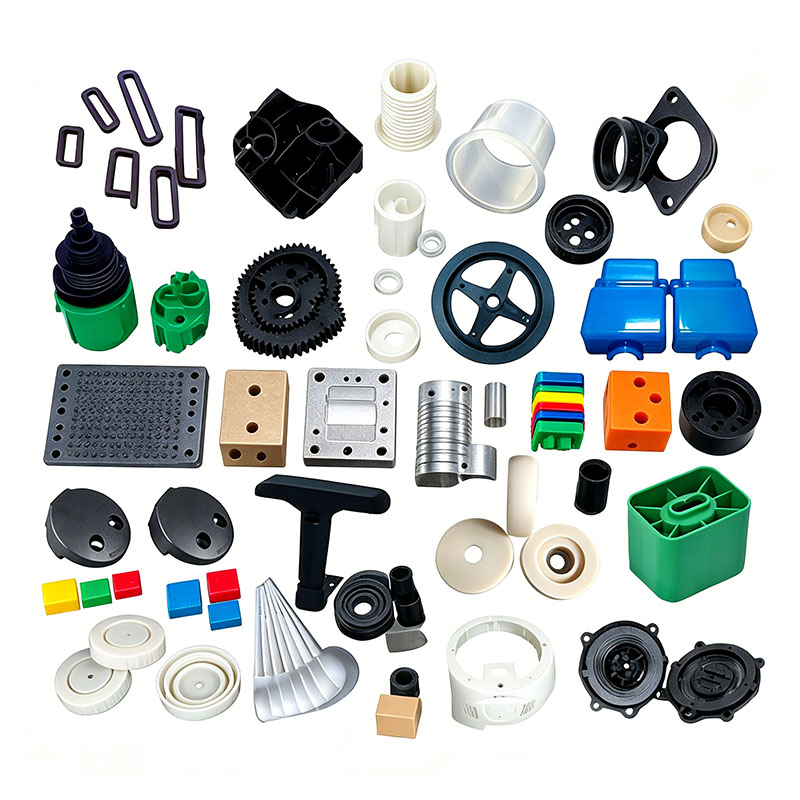
電動スクーターのプラスチック製ボディコンポーネント (フロントおよびリアフェンダー、サイドパネル、デッキケーシング、ハンドルバーディスプレイハウジング、バッテリーコンパートメントシェル、ステアリングコラムカバー、後輪ガードなど) は通常、大型で薄壁、湾曲した構造的に一体化された部品です。これらの製品は、日光や雨に長時間さらされる屋外、温度変化、走行中の砂利の衝撃、継続的な振動に耐える必要があります。バッテリー収納部には耐荷重能力と防爆性能が必要です。外装部品は塗装後のひび割れに耐え、風化による黄ばみを避けなければなりません。構造コンポーネントには、耐衝撃性、寸法の一貫性、均一な組み立てギャップが必要です。主流の原材料は、露出した外装部品用の ASA または ABS+PC の 3 つのカテゴリに分類されます。耐荷重バッテリーコンパートメントとフェンダー用の強化された改良PP。透明なライトカバーと計器レンズ用の高透明PC。次のセクションでは、原材料の前処理、金型の設置とデバッグ、射出成形サイクル、成形後の成形、欠陥の防止、品質検査など、完全な成形プロセスについて詳しく説明します。
I. 原料の前処理工程
原材料の選択と再生管理
耐紫外線性と良好な低温靭性により、外装ボディパネルとハンドルバーハウジングにはバージン ASA または ABS+PC が選択されます。強化充填PPは、耐衝撃性と適度なコストのためにバッテリーコンパートメントとフェンダーに使用されています。透明な器具カバーにはPCが使用されています。
ボディ外装部品には、同材質のクリーンな再生材(スプルー・ランナー)のみを添加率8%以下で再利用しています。リサイクルされたスクラップをバッテリーコンパートメントまたは耐荷重接続ハウジングに混合することは固く禁止されています。リサイクルされた材料は耐衝撃性を低下させるため、衝突や衝撃によって部品が割れやすくなり、バッテリーの損傷に関する安全上のリスクが生じます。
混合中に、屋外の雨にさらされることによって引き起こされる「ブルーミング」(白化)を防ぐために、耐紫外線性/耐候性マスターバッチと耐加水分解性で低移行性の離型剤が添加されます。難燃性材料とガラス繊維強化材料は混合され、外部グレードの材料とは別に保管され、相互汚染を排除します。高速摩擦による老化防止添加剤の劣化を防ぐため、低速ミキサーを 300 rpm 以下の速度で 8 ~ 12 分間使用します。
厳しい乾燥・除湿基準
ASA、ABS+PC、および PC は吸湿性が高く、微量の水分によって内部に微小な気泡が発生する可能性があり、塗装後に大規模な塗装剥離が発生したり、衝撃時に気泡の位置に沿って亀裂が伝播したりすることがあります。 ASA: 85°C で 4 時間熱風乾燥。 ABS+PC: 90°C で 5 ~ 6 時間乾燥。 PC機器カバー:110℃で5時間除湿乾燥。
変性PP:梅雨時の高湿度時にのみ60℃で1時間乾燥し、表面の水分を除去します。乾燥後の原材料は、吸湿や作業場のオイルミストによる二次汚染を防ぐため、密閉されたパイプラインを介してホッパーに搬送されます。
バレルパージ
原材料や色を切り替える前に、特殊なパージコンパウンドを使用してバレルから残留材料を取り除き、材料の混合、色の偏り、層間剥離、靭性の低下などの問題を防ぎます。
II.大型ボディモールドの設置と設計の基礎
スクーターの車体コンポーネントは、複雑な曲率を持つ薄肉の部品です。公称肉厚は 1.8 ~ 2.3 mm、内部補強リブと取り付けボスの厚さは 4 ~ 6 mm です。この厚さの大幅な変化により、部品は収縮、反り、左右のサイド パネル間の組み立てギャップの不一致を非常に起こしやすくなります。
金型鋼の選択
ASAおよびABS+PC外装部品の金型キャビティにはS136耐食性鏡面仕上げ鋼を使用しており、ピットや傷のないように細かく研磨されており、安定した塗装の密着性を保証します。充填された PP 部品の場合、タルク充填剤による長期間の摩耗に耐えるために、金型キャビティ全体が窒化処理されます。すべての内側および外側のコーナーには R1.5 以上の半径があり、応力集中を排除し、振動や熱サイクルによって引き起こされる亀裂を防ぎます。パーティング ラインの加工精度は 0.01 mm 以内に維持され、バリを最小限に抑え、挟み込みポイントや過剰な隙間などの組み立ての危険を防ぎます。
バランス冷却システム(反り制御の鍵)
この金型には、製品の曲率に沿った対称的な等角冷却チャネルが採用されており、長辺と短辺、および内面と外面の間で完全な対称性が保証されています。スパイラル冷却インサートは厚肉の取り付けボス内に取り付けられており、同期したバランスのとれた熱放散を促進し、それによって厚い部分と薄い部分の間の温度差を最小限に抑えます。
ゾーン別金型温度制御: ASA サイドパネル: 55 ~ 65°C。 ABS+PC 機器ハウジング: 70 ~ 80°C。改良 PP 電池室: 30 ~ 40°C。金型温度が高すぎると結晶収縮が激しくなり、左右のガード プレートの寸法にばらつきが生じ、組み立てギャップが不均一になります。逆に、金型温度が低すぎると残留内部応力が高くなり、季節的な温度変動によってハウジングが反ったり変形したりする原因となります。
通気とバランスのとれた排出の最適化
本体コンポーネントの長い溶湯流路を考慮して、曲面の端、リブに沿って、溶接線の位置に連続した微細な通気チャネル (深さ 0.012 ~ 0.015 mm) が組み込まれており、溶融物の分解によって生成されたガスを迅速に排出することで、溶接線での黒い斑点や脆性破壊を防止します。対称のエジェクタ ピンと平らなエジェクタ パッドの組み合わせが部品の内側で使用され、均一な突き出し力が保証され、局所的なストレス マーク (白化) や表面変形が排除されます。さらに、スナップフィットタブには専用の小さなイジェクタブロックが取り付けられており、アセンブリの隙間を引き起こす可能性のある破損を防ぎます。
金型のコミッショニングとセットアップのプロトコル
単一キャビティのボディ金型は 500T ~ 1000T の射出成形機と組み合わせられており、クランプ プレートが均一に締められて高い射出圧力に耐え、型開きによる大規模なバリ (パーティング ラインの剥離) を防ぎます。水流検出器は冷却回路に取り付けられ、詰まりや漏れがないことを確認します。障害物 (ランナーや異物など) が発生した場合には、低圧型締保護機能が作動して自動的に金型が開き、鏡面仕上げのキャビティを保護します。低圧、低速のテスト ショットを実行する前に、金型を 30 分間予熱して、均一で安定したキャビティ温度を確保します。圧力、速度、保持圧力などの射出パラメータは繰り返し調整されます。量産は、最初の製品が寸法、外観、靭性に関する品質検査に合格した後にのみ開始されます。 Ⅲ.標準的な射出成形サイクルプロセス
完全な単一金型サイクル: 型閉じ → 予備可塑化/材料蓄積 → 多段階射出充填 → 2 段階保圧 → 定温冷却/固定 → 3 段階減速型開き → 多段階低速突き出し → ロボットアームによる自動部品取り外し。
バレルの正確なゾーン温度制御
ASA ボディパネル: 170 ~ 200°C。ノズル温度は 210°C を超えてはなりません (過度の熱は耐紫外線添加剤の分解を引き起こし、屋外暴露中に短期間の黄変を引き起こします)。
ABS+PC 計器ハウジング: 190 ~ 250°C。上限は 260°C を超えないようにしてください (高温により低温靱性が低下し、冬季の衝撃で部品に亀裂が入りやすくなります)。
強化 PP バッテリーコンパートメントとマッドガード: 190 ~ 220°C (過度の熱によりフィラーパウダーが沈殿し、表面に白い斑点または「ブルーミング」が発生します)。
PC 透明カバー: 270 ~ 290°C。
多段階可変速充填プロセス
曲面ボディ部品では、3 段階の可変速充填プロセスを利用しています。ゲートでの低速バッファリング、主要な曲面ボディへの中高速充填、分子せん断によって引き起こされる内部応力を最小限に抑えるために、離れたウェルド ライン領域でのベント時の減速です。射出圧力: 85 ~ 110 bar。圧力が低すぎるとウエルドラインの溶融不良や走行振動による折損が発生し、圧力が高すぎるとバリや内部応力の蓄積が増大し、雨や温度変化にさらされると白化やクラックの原因となります。
2段保圧
PP は大きな結晶化収縮を示すため、収縮を補償するために 2 段階の保持圧力プロファイルが設定されます。 ASA および ABS+PC は収縮率が低いため、低圧力で短時間の保持が使用されます。保持時間は、リブや取り付けポストのヒケを除去するために、薄肉の湾曲したハウジングの場合は 6 ~ 10 秒、厚肉のバッテリー コンパートメントおよび取り付けボス/クリップの場合は 12 ~ 20 秒です。保圧と材料の滞留が同時に発生し、成形サイクルを短縮します。
冷却・部品取り仕様
冷却時間は壁厚 1mm あたり 3 ~ 4 秒として計算されます。標準の 2mm ボディ ハウジングでは 9 ~ 13 秒の冷却が必要です。冷却が不十分なプラスチック部品は、型から外すと平らに見えることがありますが、24 時間後には継続的に収縮と変形が起こり、組み立てのずれや車両全体の隙間の不一致につながります。金型の開口と取り出しのプロセスは、スムーズかつゆっくりと行う必要があります。ロボットグリッパーは化粧部品の取り扱いに使用され、指紋や油による塗装の密着性の低下を防ぐため、曲面への手による接触は厳しく禁止されています。取り外した後、部品は専用の湾曲した治具上に平らに置く必要があります。曲面の永久的な歪みを避けるため、高温の部品を積み重ねたり圧縮したりすることは固く禁じられています。
当社は電動スクーターのプラスチック車体部品成形メーカーであり、高品質の電動スクーターのプラスチック車体部品成形品の製造を提供しています。電動スクーターのプラスチックボディ部品成形品のカスタマイズ/開発をご希望の場合は、当社を見つけることができます。当社は専門的な射出成形金型設計と成熟した製造技術を備えており、製品設計、金型製作、製品生産、製品梱包、製品輸送までのワンストップサービスを提供し、あらゆる段階でお手伝いします。当社に来ていただく限り、製品の品質、生産時間、情報対話などの面で満足していただける究極のサービスを提供します。
|
製品名 |
トレッドミル成形 |
|
提供してください |
2D、3D、サンプル、またはサイズ マルチアングルの写真は |
|
成形時間 |
20~35日 |
|
製品時間 |
7~15日 |
|
金型精度 |
+/-0.01mm |
|
金型の寿命 |
5,000~1億ショット |
|
製造工程 |
図面の監査 - モールドフロー解析 - 設計検証 - カスタムマテリアル - 金型加工 - 中子加工 - 電極加工 - ランナーシステム 加工 - 部品加工・調達 - 加工受入 - キャビティ 表面処理工程 - 複合モード 金型 - 全体 金型表面コーティング - 取付板 - 金型サンプル - サンプルテスト - 送付 サンプル |
|
金型キャビティ |
1 つのキャビティ、複数のキャビティ、または同じ 異なる製品を一緒に作ることができる |
|
金型材質 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ランナーシステム |
ホットランナーとコールドランナー |
|
基材 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
仕上げる |
言葉通り、鏡面仕上げ、 マットな表面、脈理 |
|
標準 |
HASCO、DME、または依存 |
|
主要技術 |
フライス加工、研削、CNC、EDM、ワイヤー 切断、彫刻、放電加工、旋盤、表面仕上げなど |
|
ソフトウェア |
CAD、PRO-E、UG 設計時間: 1 ~ 3 日 (通常の状況) |
|
製品材質 |
ABS、PP、PC、PA6、PA66、TPU、POM、PBT、PVC、ヒップ、PMMA、TPE、PC/ABS、TPV、TPO、TPR、EVA、HDPE、LDPE、CPVC、PVDF、PPSU.PPS。 |
|
品質システム |
ISO9001:2008 |
|
時間を確立する |
20日間 |
|
装置 |
CNC、EDM、突っ切り 機械、プラスチック機械などのプラスチックスーツケース金型浙江 |


プラスチック射出成形金型の製作

プラスチック成型仕様

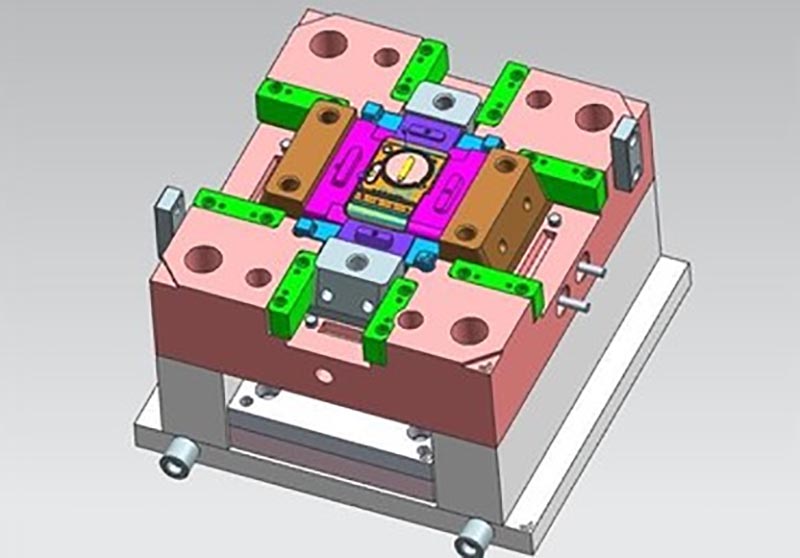
金型設計:



取引プロセス:

金型試験:


製品の梱包

工場
私たちはカスタムプラスチック金型工場です。私たちの工場はプラスチック射出成形金型メーカーです。私たちはプロのカスタムプラスチック金型で17年の経験と10年の外国貿易の経験があります。当社はカスタムプラスチック金型のサプライヤーです。カスタムプラスチック金型サービスを提供できます。当社の工場では射出成形プラスチック部品の製造が可能であり、製品の品質はお客様にご満足いただけます。
当社には 50 台以上のハイエンドマシンと数百人のエンジニアとデザイナーがいます。製品設計~金型製作~製品生産~製品梱包~輸送までワンストップで対応致します。当社には完全な生産チェーンがあります。あらゆるご要望にお応えいたします。
当社が提供するサービス:
プロフェッショナルなカスタム金型サービス、プラスチック金型の設計と製造。プラスチック製品の生産、製品設計、金型設計、ブロー金型のカスタマイズ、回転金型のカスタマイズ、ダイカスト金型のカスタマイズ。 3D プリンティング サービス、CNC 製造サービス、製品パッケージ、カスタマイズされたパッケージ、出荷サービス。










私たちは常に品質第一、時間第一の原則を遵守します。お客様に最高品質の製品を提供するとともに、生産効率の最大化と生産時間の短縮に努めます。当社は創業以来一度も顧客を失ったことがないことをすべてのお客様に誇りに思っております。製品に問題がある場合は、積極的に解決策を模索し、最後まで責任を負います。

よくある質問
Q1: 商社ですか、それともメーカーですか?
A: 私たちはメーカーです。
Q2.見積もりはいつ入手できますか?
A: 通常、お問い合わせをいただいてから2日以内にお見積りをさせていただきます。
非常にお急ぎの場合は、まずお見積りをさせていただきますので、お電話いただくかメールでお知らせください。
Q3.金型の納期はどれくらいですか?
A: すべては製品のサイズと複雑さによって異なります。通常、リードタイムは25日です。
Q4. 3D 図面がないのですが、新しいプロジェクトをどのように始めればよいですか?
A: 成形サンプルを提供していただければ、3D 図面デザインの完成をお手伝いします。
Q5.出荷前に製品の品質を確認するにはどうすればよいですか?
A:あなたが私たちの工場に来ず、検査のための第三者もいない場合、私たちはあなたの検査労働者として働きます。
プロセスレポート、製品のサイズ構造と表面の詳細、梱包の詳細など、生産プロセスの詳細をビデオで提供します。
Q6.支払い条件は何ですか?
A: 金型の支払い: 事前に T/T によって 40% のデポジット、最初の試用サンプルを送信する前に 30% の 2 番目の金型の支払い、最終サンプルに同意した後の 30% の金型残高。
B: 生産支払い: 事前に 50% のデポジット、最終商品を発送する前に 50%。
Q7: 私たちのビジネスを長期的かつ良好な関係にするにはどうすればよいですか?
答え:1.当社は、お客様に最高品質の製品を提供できるよう、優れた品質と競争力のある価格を維持しています。
2. 私たちは、すべての顧客を友人として尊重し、どこから来たとしても、誠実に取引し、友人となります。
ホットタグ: 電動スクーターのプラスチック ボディ部品成形、中国、メーカー、サプライヤー、工場、カスタマイズ、卸売、購入、品質、最新の販売、中国製