電動スクーターのプラスチック部品成形
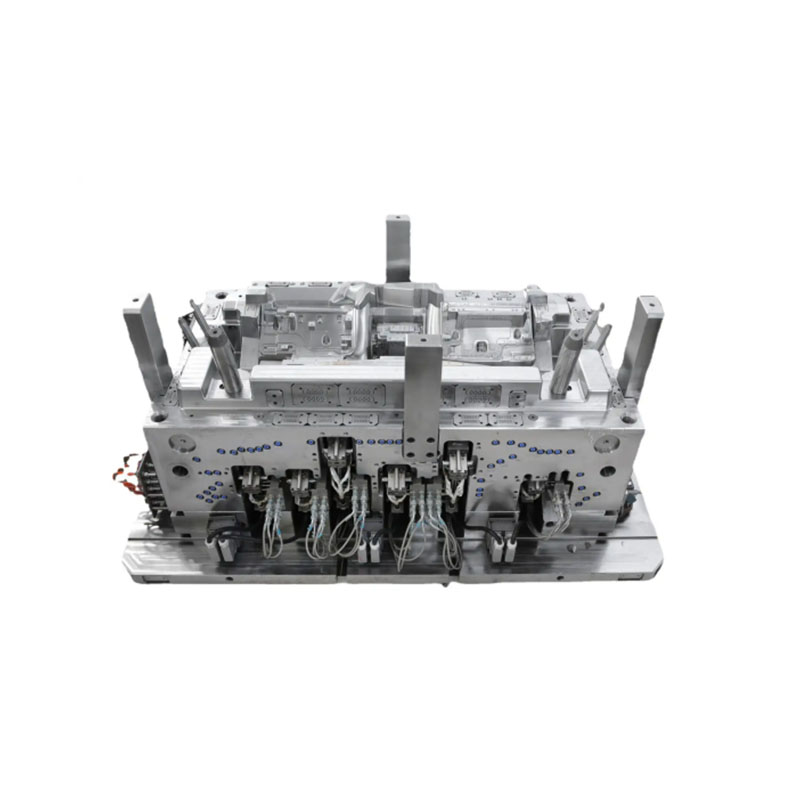
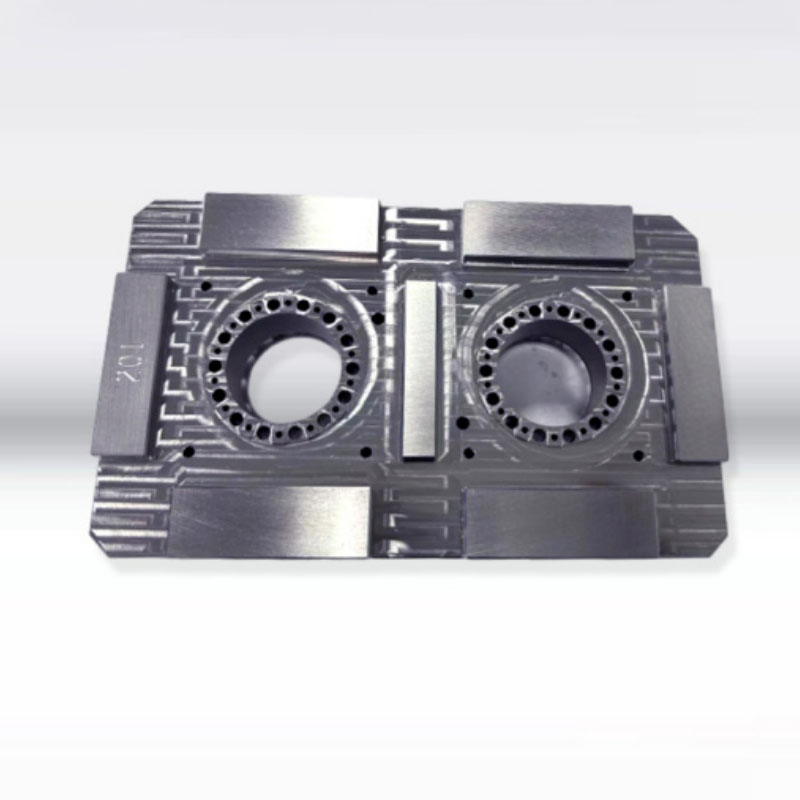
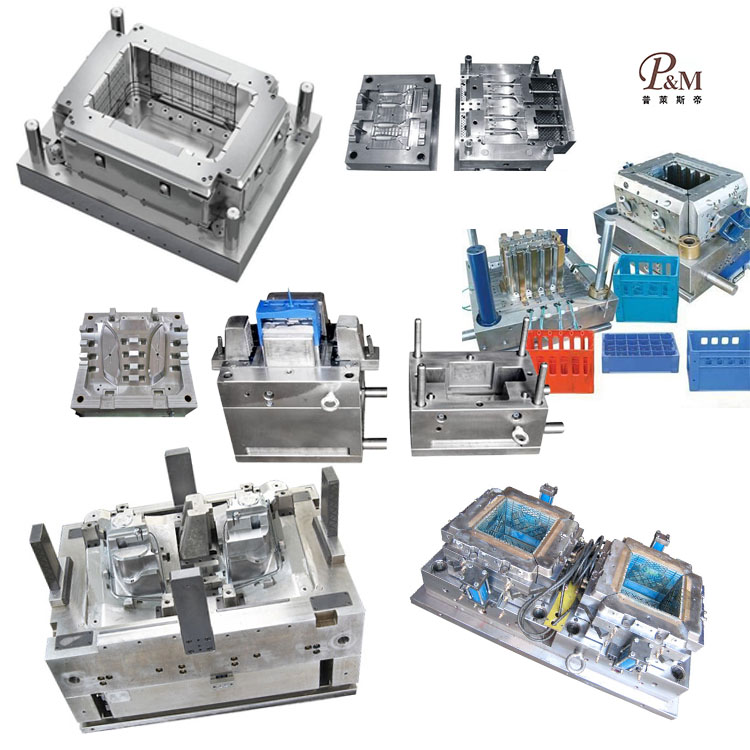
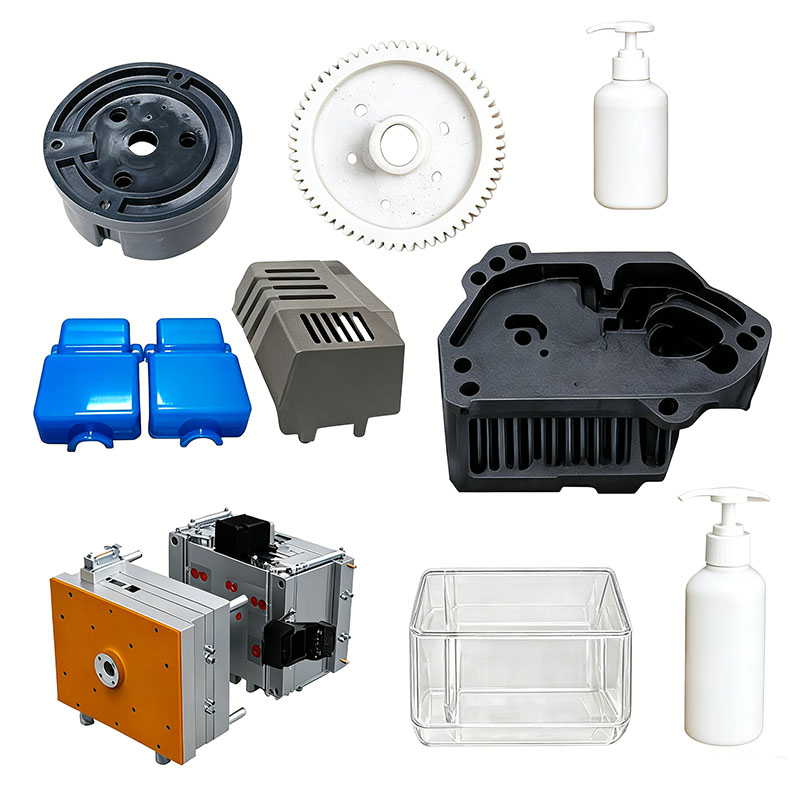
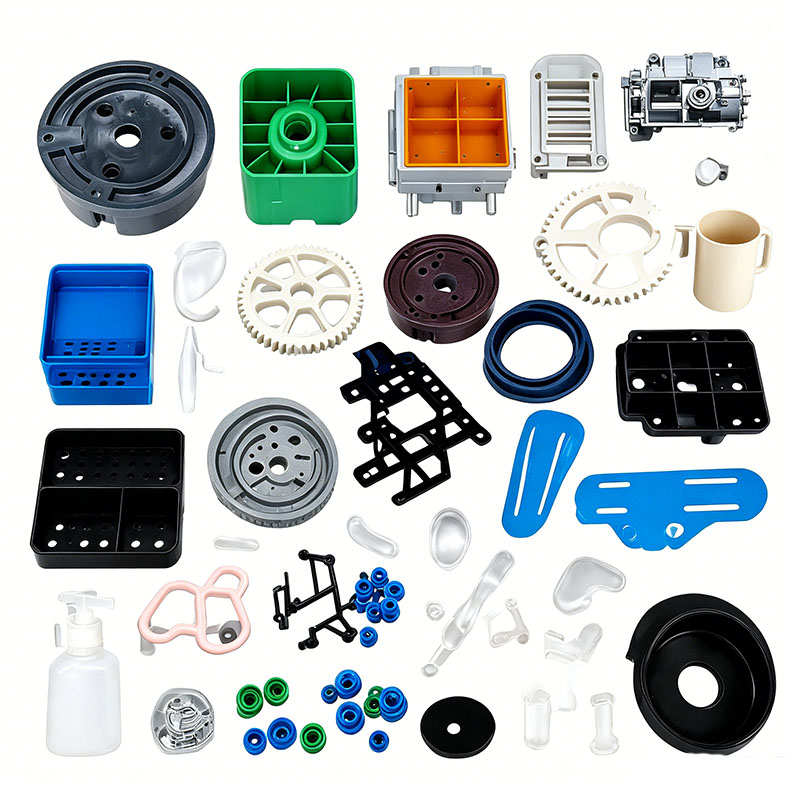
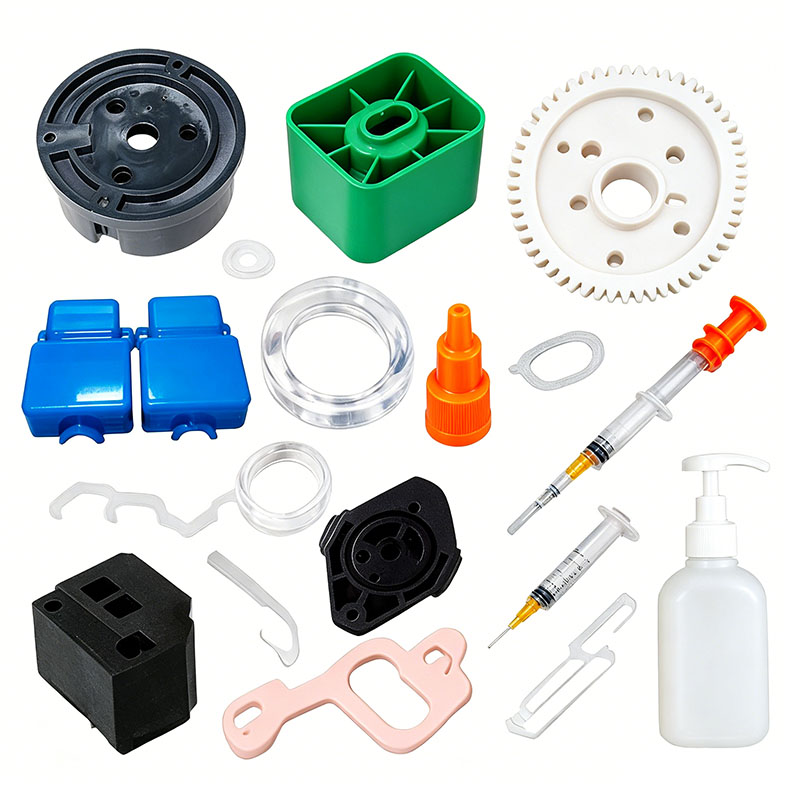
寧波 (P&M) プラスチック金属製品有限公司は 17 年の金型製造技術を持ち、電動スクーターのプラスチック部品の成形をカスタマイズできます。当社はプロのカスタマイズされた電動スクーターのプラスチック部品成形サービスを提供しており、プロの電動スクーターのプラスチック部品成形メーカーです。製品原料や金型材料の選定には十分な経験がございます。電動スクーターのプラスチック部品成形のカスタマイズの過程で、当社の工場はワンストップサービスを提供できます。当社は、電動スクーターのプラスチック部品成形に関するCAD設計、金型製作、射出成形、プラスチック製品の生産、組立技術などの設計・生産能力を有しております。
お問い合わせを送信
製品説明
また、当社はプラスチック原料サプライヤー、印刷メーカー等と協力関係を築き、原料の供給と印刷品質の確保に努めております。当社は豊富な経験と完璧なサプライチェーンを通じて、顧客の特定のニーズを満たす高品質のカスタマイズされた電動スクータープラスチック部品成形製品を提供できます。同時に、当社は10年間の専門的な外国貿易サービスの経験があり、外国貿易プロセスを理解し、お客様により良いサービスを提供します。電動スクーターのプラスチック部品成形品については、主に射出金型による対応プラスチック部品の製造が可能です。
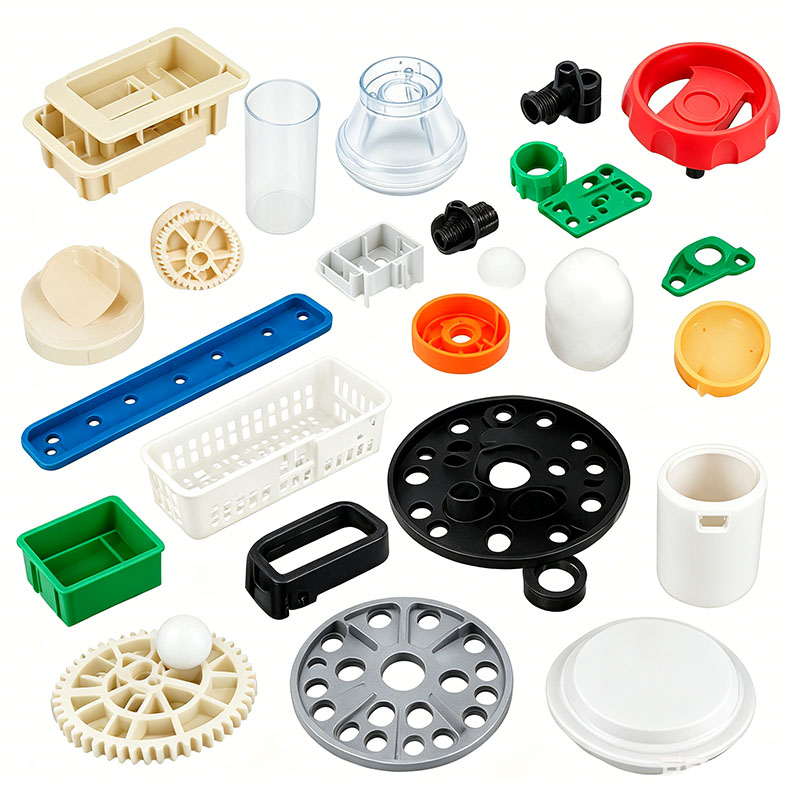
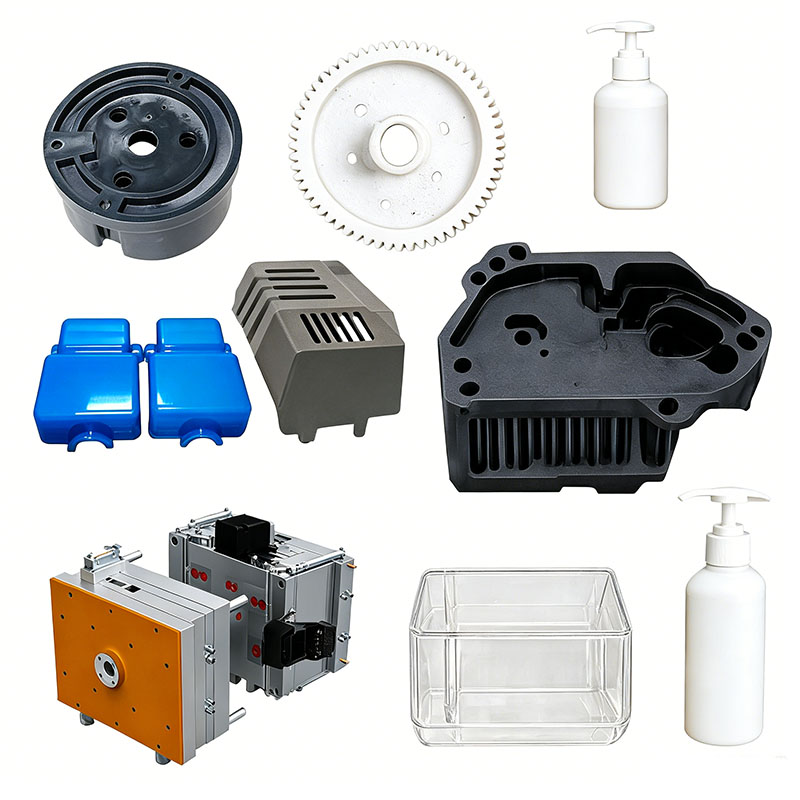
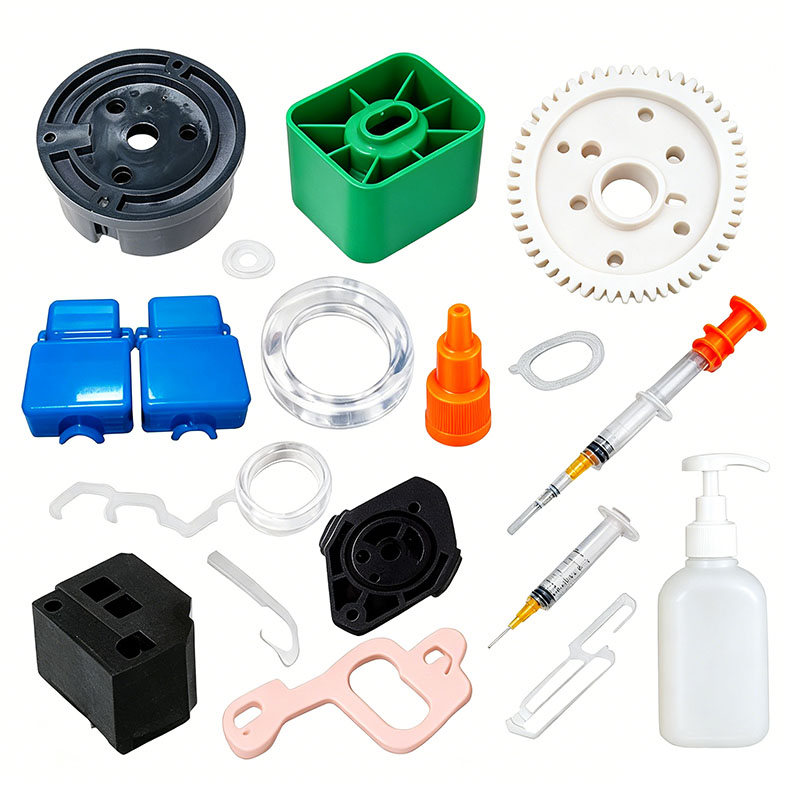
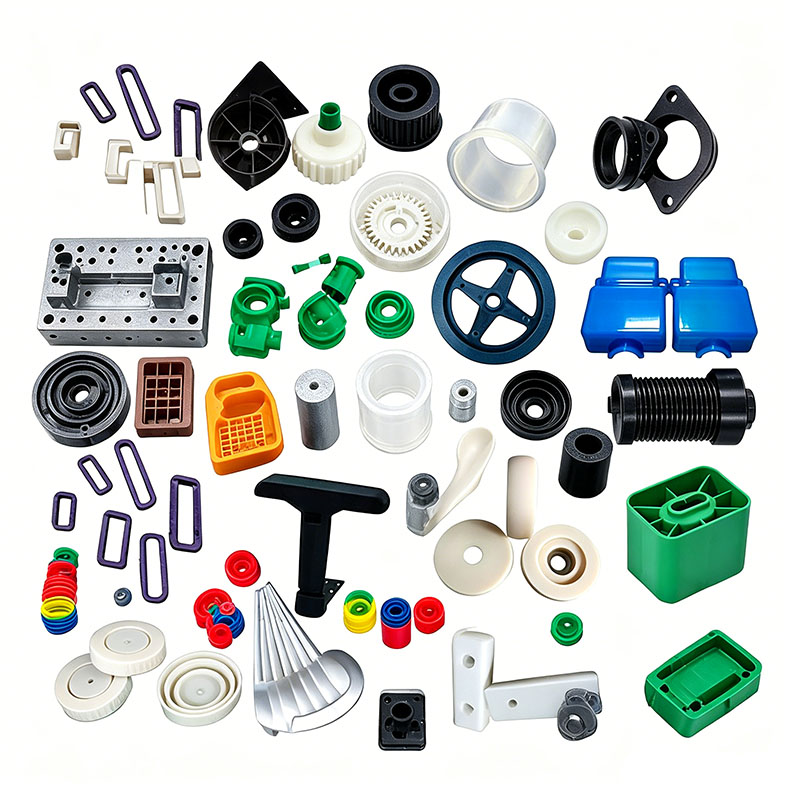
電動スクーターは短距離の通勤用車両として使用され、その部品の 60% 以上がエンジニアリング プラスチックを使用した射出成形で製造されています。これらのコンポーネントは、外装ハウジング (ヘッドライト カバー、デッキ シュラウド、リア フェンダー、計器ハウジング)、構造的耐荷重部品 (デッキ サポート マウント、折りたたみラッチ、バッテリー コンパートメント ケーシング、ハンドルバー ブラケット)、および機能的な小型部品 (ブレーキ レバー、ワイヤリング ハーネス クリップ、ショックアブソーバー装飾キャップ、充電ポート カバー) の 3 つの主要なカテゴリに分類されます。通常の消費財のプラスチック部品とは異なり、スクーターの部品は屋外で日光や雨に長時間さらされたり、走行時の振動や耐荷重衝撃に耐える必要があります。特定の耐荷重部品は、耐落下性、低温耐久性、耐老化性に関する特定の要件も満たさなければなりません。そのため、原材料の選択、金型設計、金型の試作から量産、後処理、品質管理に至るまで、射出成形のワークフロー全体が、従来の射出成形とは大きく異なる厳格なプロセス基準に準拠しています。この記事では、原材料の受け入れから完成品の発送まで、電動スクーターのプラスチック部品の射出成形プロセス全体を包括的に説明します。これは、準備準備、金型ツール、射出成形機、成形プロセス、後処理、品質検査、倉庫保管という 7 つの主要な段階をカバーしています。 2,000 語を超える内容で、工場生産、金型開発、プロセス エンジニアリングの専門家にとって参考になります。
I. 生産前段階:原材料の選択と前処理(基礎的な成形ステップ)
電動スクーターのプラスチック部品は、使用シーンに応じて汎用変性プラスチックと高強度エンジニアリングプラスチックに分類されます。原材料の品質は成形の安定性と製品の耐用年数に直接影響します。この段階は射出成形の初期段階を構成し、原材料の選択、ブレンド/混合、乾燥/除湿という 3 つの重要なステップで構成されます。
1. プラスチック原料の分類と選択基準
1) 美観/装飾部品 (計器ハウジング、ボディ装飾カバー、ハンドルバーハウジング): ABS および ABS+PC 合金が主流の選択肢です。 ABS は良好な流動性、高い表面光沢、塗装や電気メッキの容易さ、および優れた低温靭性を備えているため、露出した外装部品に適しています。 ABS+PC 合金は耐熱性と耐衝撃性が強化されており、強い日光にさらされても亀裂や変形に強く、ハイエンドスクーターの計器ハウジングによく使用されています。 2) 耐荷重構造コンポーネント (バッテリーコンパートメント、折りたたみベース、フットボードブラケット、ロック機構): 選択された材料には、変性 PP、PA6 + 30% ガラス繊維、および強化剤を含む PC/ABS が含まれます。ガラス繊維強化ナイロンは高い剛性、耐摩耗性、優れた耐荷重性を備えています。折りたたみロック機構は、破損することなく数万回の開閉サイクルに耐えることができます。変性 PP はコスト効率が高く、耐衝撃性に優れています。車両全体の重量を軽減するために、大型のバッテリーケースに使用されます。
3)小型屋外防水部品(充電ポートカバー、ワイヤーハーネスシース、マッドガード):耐候性PP、TPU、ASAなどの材料を選択。 ASA は ABS に比べて優れた耐紫外線性を備え、屋外での長期使用でも黄ばみや脆化に強いため、マッドガードやボディ ケーシングに推奨される耐候性素材となっています。 TPU は優れた弾力性を備えているため、充電ポート カバーは繰り返しの曲げに耐え、破損することなく防水シールを維持できます。
入荷するすべての原材料には、材料仕様レポート、RoHS 準拠レポート、およびメルト フロー インデックス (MI) テスト レポートが添付されている必要があります。工場の品質管理部門は、成形欠陥や標準以下の強度を引き起こす可能性のあるリサイクルされたスクラップによる汚染を防ぐために、倉庫に保管する前に材料グレードを検証します。
2. 原料の調合・混合工程
多成分変性材料、マスターバッチ、UV 安定剤、離型剤、難燃剤は、縦型ミキサーを使用して事前に完全に混合する必要があります。黒の ASA マッドガード素材を例に挙げると、混合物は 98% のベース ASA ペレット、2% の黒の高光沢マスターバッチ、および 0.3% の耐紫外線マスターバッチで構成されています。充填後、混合物を低速 (300 rpm) で 8 ~ 12 分間ブレンドします。低速運転により、ペレットが早期に溶けて凝集する可能性がある摩擦による熱の蓄積が防止されます。
ガラス繊維強化ナイロン素材の場合、ガラス繊維の破損や製品の剛性の低下を避けるため、高速で長時間の混合は禁止されています。バージン材料とリグラインド(スプルー/ランナースクラップ)の比率は区別されます。美観に優れたスクーター部品の場合、リグラインドの添加は 15% に制限されていますが、耐荷重構造コンポーネントは衝撃強度の大幅な低下を防ぐためにバージン材料のみから成形する必要があります。混合した材料は、取り違えや間違いを防ぐために、材料名、混合比率、混合時間、製造日をラベル付けした密閉容器に保管されます。 3. 除湿・乾燥工程(気泡・シルバーストリーク・フローマークを防ぐ重要な工程)
エンジニアリングプラスチックは空気中の湿気を吸収しやすい性質があります。水分を含んだ原料を高温で射出成形すると、水分が蒸発してシルバーストリーク、気泡、脆いウェルドライン、内部ボイドなどの欠陥が発生し、製品のスクラップとなります。スクーターのプラスチック部品、特にナイロン、PC、ABS/PC アロイで作られた部品には、強制的な乾燥が必要です。
乾燥パラメータは材料によって厳密に異なります。
ABS/ASA: ホッパーベースの熱風循環乾燥機を使用して 80°C で 4 時間乾燥します。
PC/ABS 合金: 90°C で 6 時間乾燥。
PA6+30GF:除湿乾燥機にて110℃、4時間乾燥。ナイロンは吸湿性に優れています。通常の熱風乾燥では不十分なため、除湿乾燥機が必須です。
変性PP: 吸水性が非常に低い。 1 時間の乾燥で十分であり、積極的な除湿は必要ありません。
乾燥設備はホッパードライヤーから大型密閉型除湿乾燥機まで取り揃えております。大量生産の場合は、中央除湿材料供給システムが使用されます。原材料はパイプラインを介して射出成形機のホッパーに自動的に搬送され、水分の再吸収を防ぐためにプロセス全体を通じて空気から隔離された状態に保たれます。乾燥後、サンプルの水分含有量が検査されます。材料を射出成形機に投入する前に、PC とナイロンのレベルを 0.02% 未満に保つ必要があります。
当社は電動スクーターのプラスチック部品成形メーカーであり、高品質の電動スクーターのプラスチック部品成形製造を提供しています。電動スクーターのプラスチック部品成形品のカスタマイズ・開発なら当社にお任せください。当社は専門的な射出成形金型設計と成熟した製造技術を備えており、製品設計、金型製作、製品生産、製品梱包、製品輸送までのワンストップサービスを提供し、あらゆる段階でお手伝いします。当社に来ていただく限り、製品の品質、生産時間、情報対話などの面で満足していただける究極のサービスを提供します。
|
製品名 |
トレッドミル成形 |
|
提供してください |
2D、3D、サンプル、またはサイズ マルチアングルの写真は |
|
成形時間 |
20~35日 |
|
製品時間 |
7~15日 |
|
金型精度 |
+/-0.01mm |
|
金型の寿命 |
5,000~1億ショット |
|
製造工程 |
図面の監査 - モールドフロー解析 - 設計検証 - カスタムマテリアル - 金型加工 - 中子加工 - 電極加工 - ランナーシステム 加工 - 部品加工・調達 - 加工受入 - キャビティ 表面処理工程 - 複合モード 金型 - 全体 金型表面コーティング - 取付板 - 金型サンプル - サンプルテスト - 送付 サンプル |
|
金型キャビティ |
1 つのキャビティ、複数のキャビティ、または同じ 異なる製品を一緒に作ることができる |
|
金型材質 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ランナーシステム |
ホットランナーとコールドランナー |
|
基材 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
仕上げる |
言葉通り、鏡面仕上げ、 マットな表面、脈理 |
|
標準 |
HASCO、DME、または依存 |
|
主要技術 |
フライス加工、研削、CNC、EDM、ワイヤー 切断、彫刻、放電加工、旋盤、表面仕上げなど |
|
ソフトウェア |
CAD、PRO-E、UG 設計時間: 1 ~ 3 日 (通常の状況) |
|
製品材質 |
ABS、PP、PC、PA6、PA66、TPU、POM、PBT、PVC、ヒップ、PMMA、TPE、PC/ABS、TPV、TPO、TPR、EVA、HDPE、LDPE、CPVC、PVDF、PPSU.PPS。 |
|
品質システム |
ISO9001:2008 |
|
時間を確立する |
20日間 |
|
装置 |
CNC、EDM、突っ切り 機械、プラスチック機械などのプラスチックスーツケース金型浙江 |


プラスチック射出成形金型の製作

プラスチック成型仕様

金型設計:



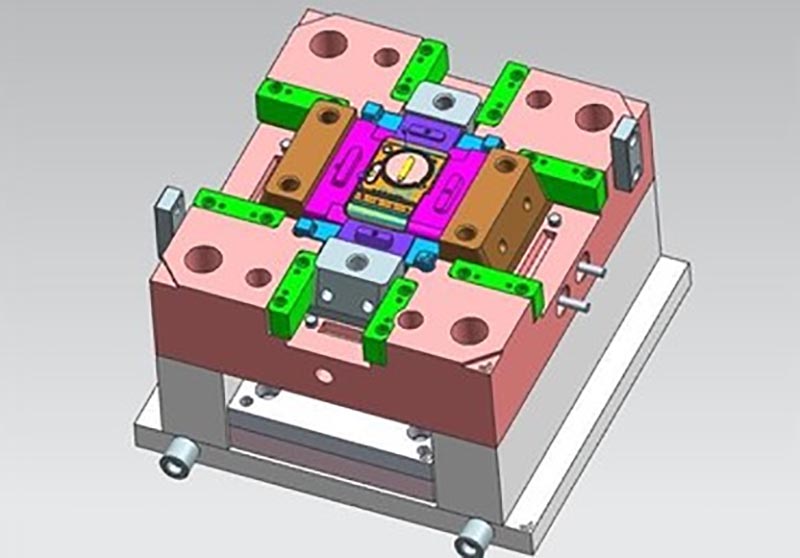
取引プロセス:

金型試験:


製品の梱包

工場
私たちはカスタムプラスチック金型工場です。私たちの工場はプラスチック射出成形金型メーカーです。私たちはプロのカスタムプラスチック金型で17年の経験と10年の外国貿易の経験があります。当社はカスタムプラスチック金型のサプライヤーです。カスタムプラスチック金型サービスを提供できます。当社の工場では射出成形プラスチック部品の製造が可能であり、製品の品質はお客様にご満足いただけます。
当社には 50 台以上のハイエンドマシンと数百人のエンジニアとデザイナーがいます。製品設計~金型製作~製品生産~製品梱包~輸送までワンストップで対応致します。当社には完全な生産チェーンがあります。あらゆるご要望にお応えいたします。
当社が提供するサービス:
プロフェッショナルなカスタム金型サービス、プラスチック金型の設計と製造。プラスチック製品の生産、製品設計、金型設計、ブロー金型のカスタマイズ、回転金型のカスタマイズ、ダイカスト金型のカスタマイズ。 3D プリンティング サービス、CNC 製造サービス、製品パッケージ、カスタマイズされたパッケージ、出荷サービス。










私たちは常に品質第一、時間第一の原則を遵守します。お客様に最高品質の製品を提供するとともに、生産効率の最大化と生産時間の短縮に努めます。当社は創業以来一度も顧客を失ったことがないことをすべてのお客様に誇りに思っております。製品に問題がある場合は、積極的に解決策を模索し、最後まで責任を負います。

よくある質問
Q1: 商社ですか、それともメーカーですか?
A: 私たちはメーカーです。
Q2.見積もりはいつ入手できますか?
A: 通常、お問い合わせをいただいてから2日以内にお見積りをさせていただきます。
非常にお急ぎの場合は、まずお見積りをさせていただきますので、お電話いただくかメールでお知らせください。
Q3.金型の納期はどれくらいですか?
A: すべては製品のサイズと複雑さによって異なります。通常、リードタイムは25日です。
Q4. 3D 図面がないのですが、新しいプロジェクトをどのように始めればよいですか?
A: 成形サンプルを提供していただければ、3D 図面デザインの完成をお手伝いします。
Q5.出荷前に製品の品質を確認するにはどうすればよいですか?
A:あなたが私たちの工場に来ず、検査のための第三者もいない場合、私たちはあなたの検査労働者として働きます。
プロセスレポート、製品のサイズ構造と表面の詳細、梱包の詳細など、生産プロセスの詳細をビデオで提供します。
Q6.支払い条件は何ですか?
A: 金型の支払い: 事前に T/T によって 40% のデポジット、最初の試用サンプルを送信する前に 30% の 2 番目の金型の支払い、最終サンプルに同意した後の 30% の金型残高。
B: 生産支払い: 事前に 50% のデポジット、最終商品を発送する前に 50%。
Q7: 私たちのビジネスを長期的かつ良好な関係にするにはどうすればよいですか?
答え:1.当社は、お客様に最高品質の製品を提供できるよう、優れた品質と競争力のある価格を維持しています。
2. 私たちは、すべての顧客を友人として尊重し、どこから来たとしても、誠実に取引し、友人となります。
ホットタグ: 電動スクーターのプラスチック部品成形、中国、メーカー、サプライヤー、工場、カスタマイズ、卸売、購入、品質、最新の販売、中国製