樹脂ボディ部品成形
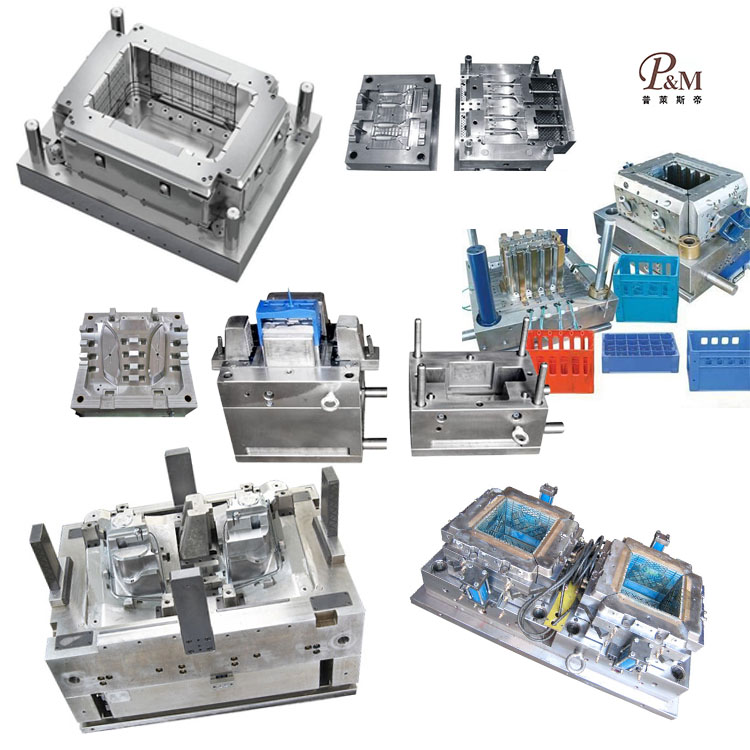
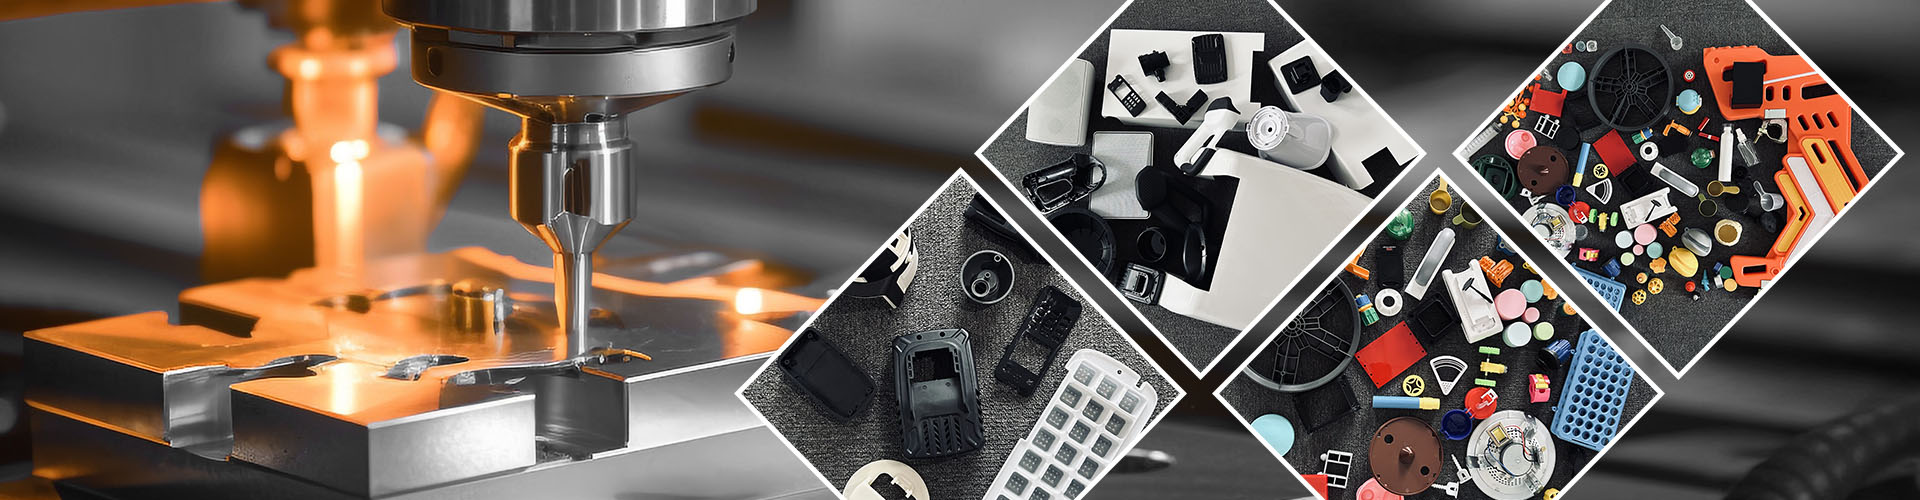
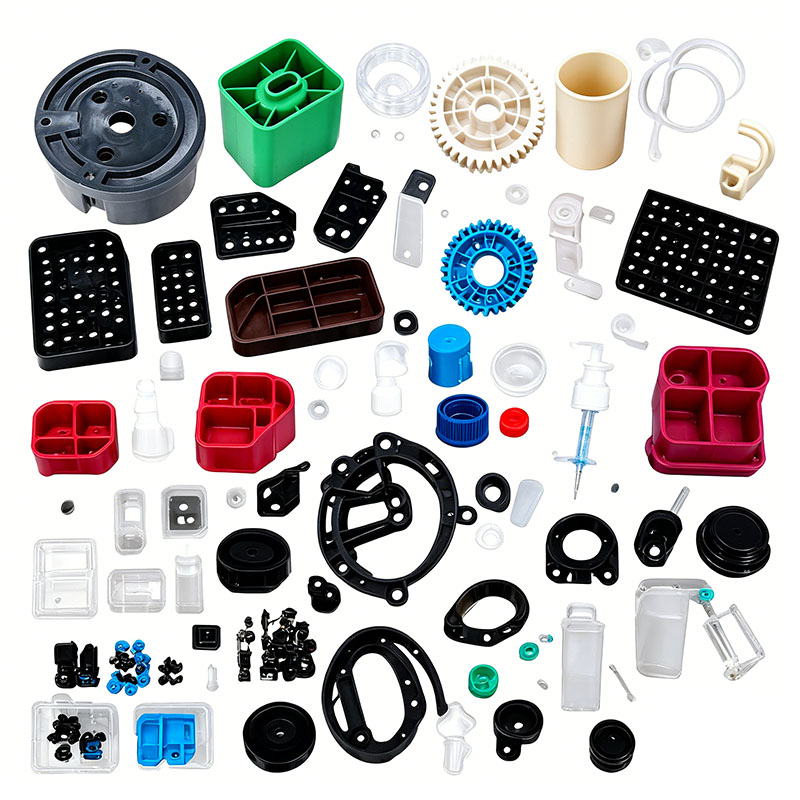
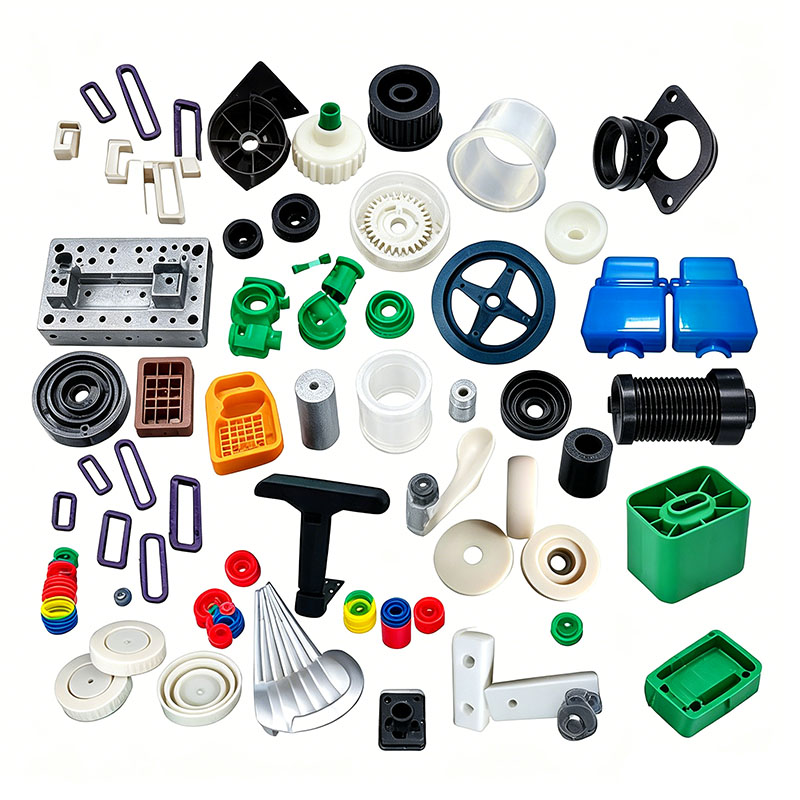
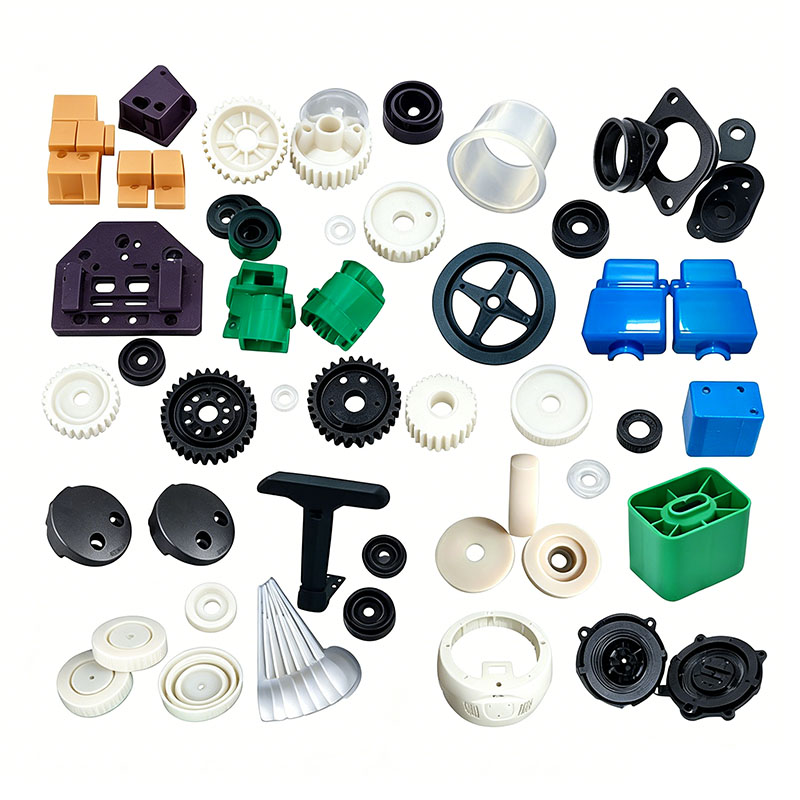
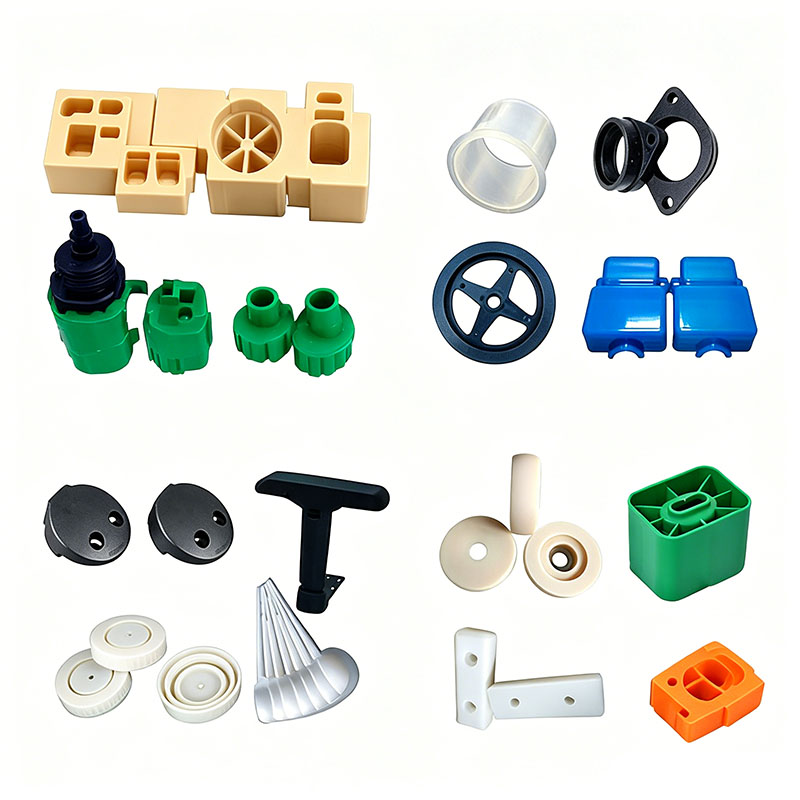
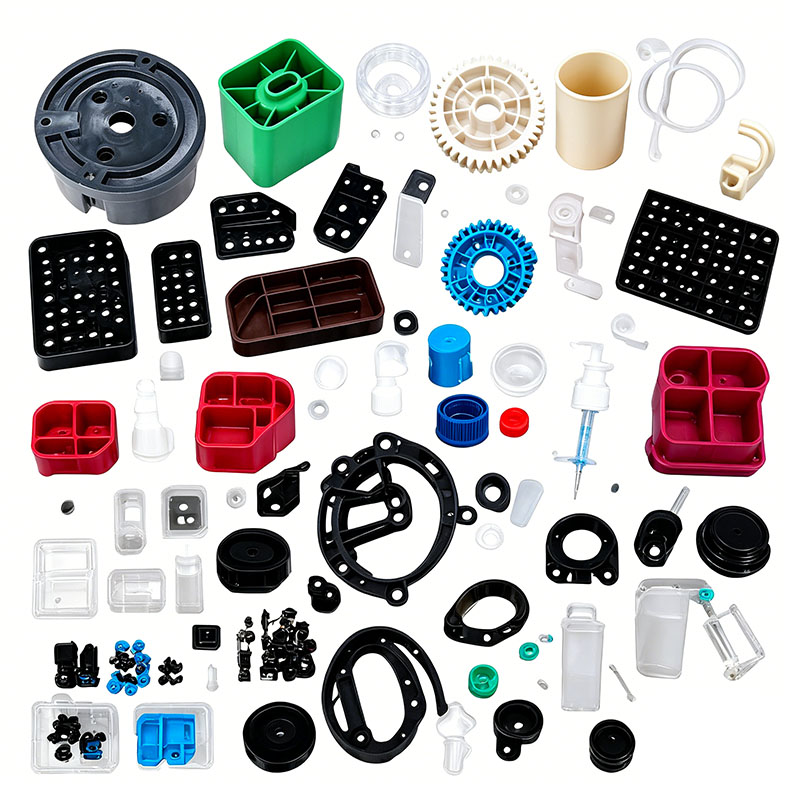
寧波 (P&M) プラスチック金属製品有限公司は 17 年の金型製造技術を持ち、プラスチック ボディ部品の成形をカスタマイズできます。当社はプロのカスタマイズされたプラスチックボディ部品成形サービスを提供しており、プロのプラスチックボディ部品成形メーカーです。製品原料や金型材料の選定には十分な経験がございます。プラスチックボディ部品の成形をカスタマイズするプロセスにおいて、私たちの工場はワンストップサービスを提供することができます。当社は、CAD設計、金型製作、射出成形、プラスチック製品の生産、組立等のプラスチックボディ部品成形に関する設計・生産能力を有しております。
お問い合わせを送信
製品説明
また、当社はプラスチック原料サプライヤー、印刷メーカー等と協力関係を築き、原料の供給と印刷品質の確保に努めております。当社は豊富な経験と完璧なサプライチェーンを通じて、お客様の特定のニーズを満たす高品質のカスタマイズされたプラスチックボディ部品成形製品を提供することができます。同時に、当社は10年間の専門的な外国貿易サービスの経験があり、外国貿易プロセスを理解し、お客様により良いサービスを提供します。プラスチックボディ部品成形品については、主に射出金型による対応プラスチック部品の製造が可能です。
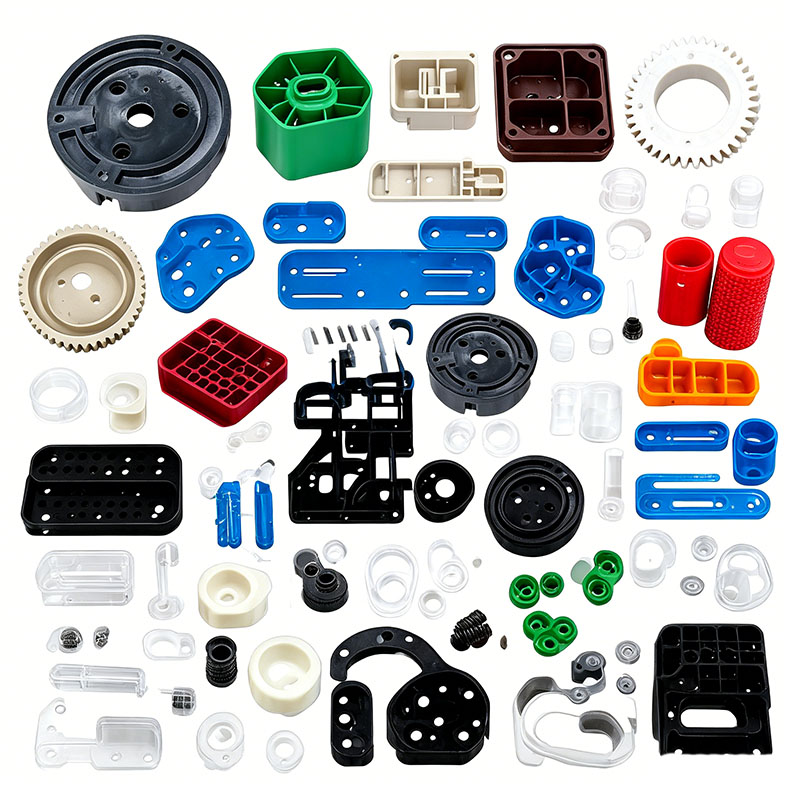
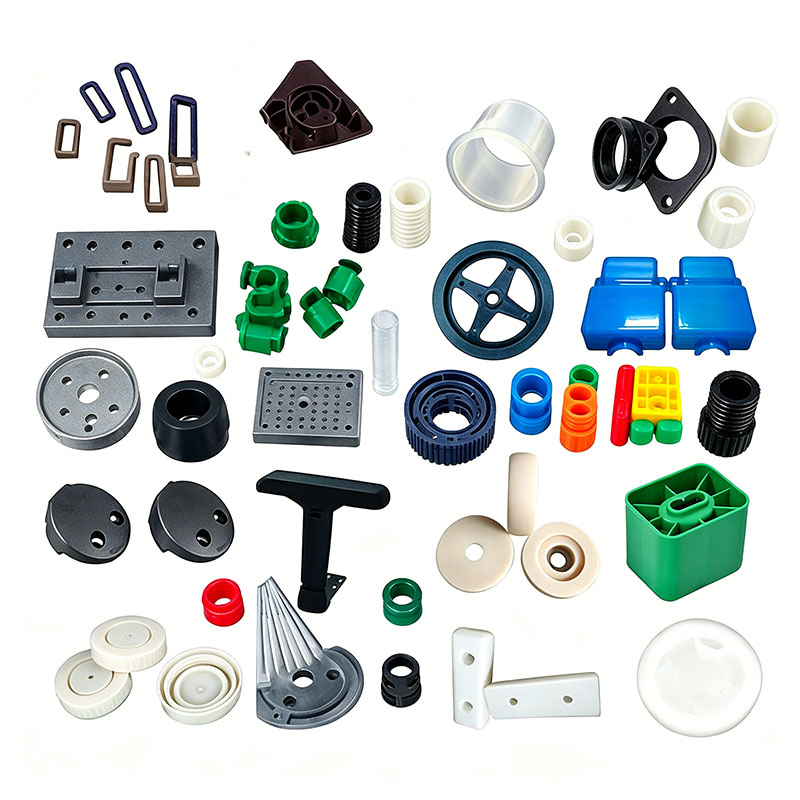
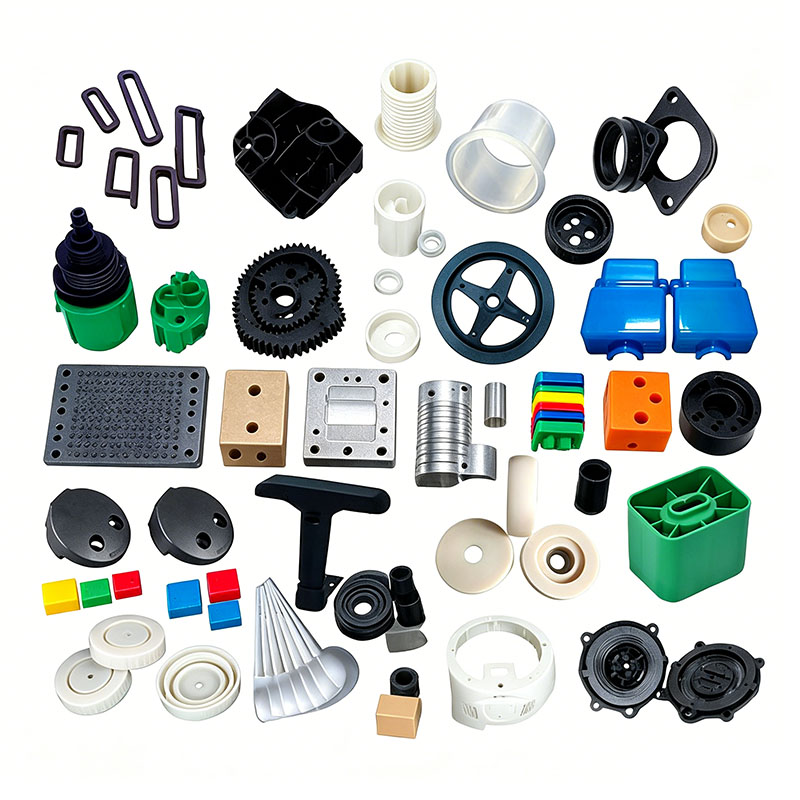
電動スクーター、電動自転車、自動二輪車のプラスチック製車体コンポーネント (車両全体のシェル、前後フェンダー、サイド パネル、フットボード カバー、バッテリー コンパートメント ハウジング、ハンドルバー計器カウルなど) は、大型の統合構造部品です。薄肉の美観、構造耐荷重、屋外耐候性の要件を同時に満たさなければならないため、小型のプラスチック製アクセサリーに比べて成形プロセスが大幅に複雑になります。完全な成形ワークフローは、原材料の前処理、大型金型のセットアップとテスト、周期的射出成形、成形後の成形、総合的な品質管理の 5 つの主要な段階で構成されています。プロセス全体にわたる標準化された管理は、ウェルド ラインの除去、反りの最小限化、耐老化性と寸法安定性の確保、耐衝撃性の維持に重点を置いています。
I. 原料の保管と前処理
体のコンポーネントは、日光、雨、温度変化に長時間さらされます。主な材質には耐候性ASA、ABS+PCアロイ、タルク変性PPなどが使用されています。材料の環境への優しさ、適切な乾燥、正確な混合比を確保することは、成形プロセスの重要な最初のステップです。
工場に到着した材料は、材料組成レポート、耐紫外線老化レポート、および RoHS 環境適合証明書の検証を受ける必要があります。外装ボディシェルは 100% バージン素材を使用して製造する必要があります。トリミングされたエッジとスプルーからの再研磨のみが少量再利用でき、添加率は厳密に 10% に制限されます。バッテリー収納部などの耐荷重構造部品には、低衝撃強度が大幅に低下し、車両衝撃時に亀裂が生じるリスクが高まるため、リサイクル材料を使用することは厳しく禁止されています。着色には、耐候性の高光沢マスターバッチが選択され、耐紫外線性のマスターバッチおよび低移行で環境に優しい離型剤と組み合わせられます。混合物を低速垂直ミキサーで 8 ~ 12 分間処理します。低速混合により摩擦熱の蓄積が防止され、粒子の凝集や顔料の不均一な分散が回避されます。
乾燥と除湿は、身体コンポーネントの美的品質を直接決定します。未乾燥の材料は「シルバーストリーク」や気泡の原因となり、塗装後に大規模な塗装不良を引き起こす可能性があります。 ASA および ABS+PC シェルは、熱風乾燥機で 85°C の一定温度で 4 時間 (ABS+PC 合金の場合は 6 時間に延長) 乾燥され、含水率が 0.04% 未満に保たれます。変性PPは吸水性が極めて低いため、表面の水分を除去するには、60°C で 1 時間乾燥するだけで十分です。雨や湿気の多い作業場でのみ必要です。大規模生産ラインには、集中密閉された材料供給および除湿システムが装備されています。乾燥後、原材料は密封されたパイプラインを通って射出成形機のホッパーに直接輸送され、大気中の湿気の再吸収を防ぎます。
II.大型車体金型の組立および予熱/試運転
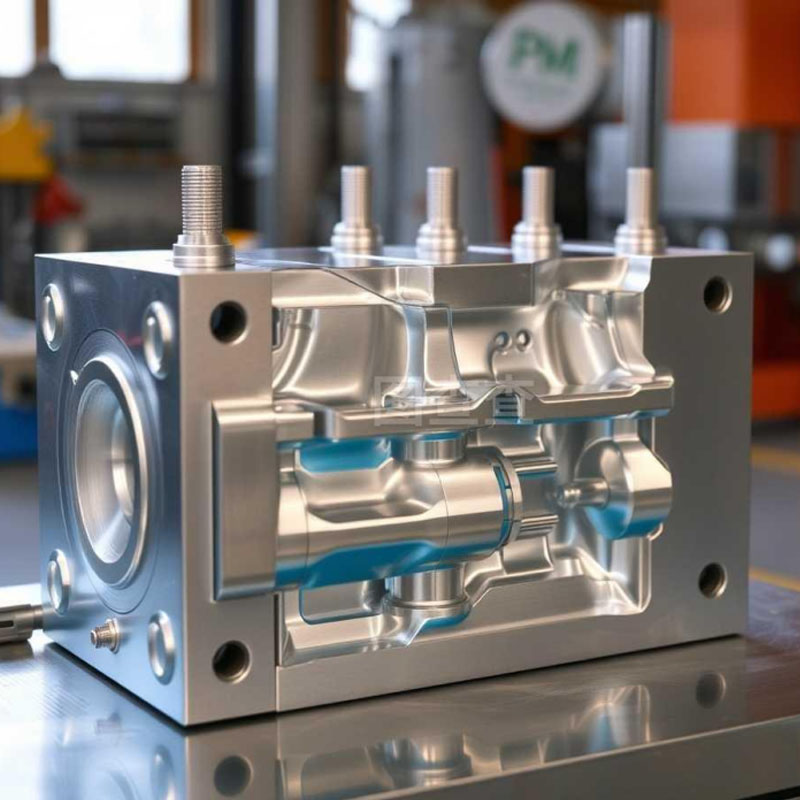
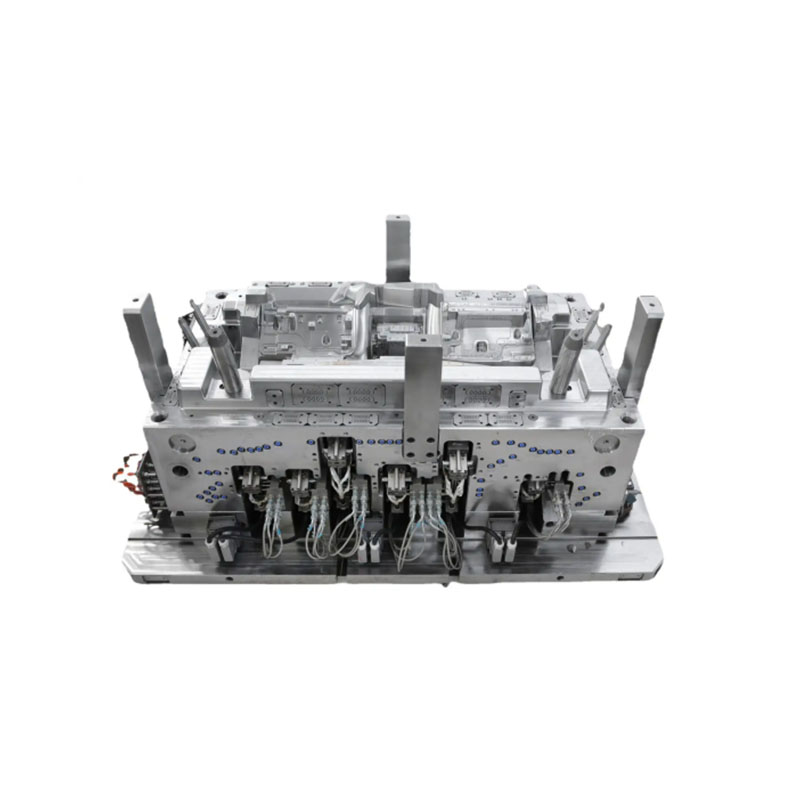
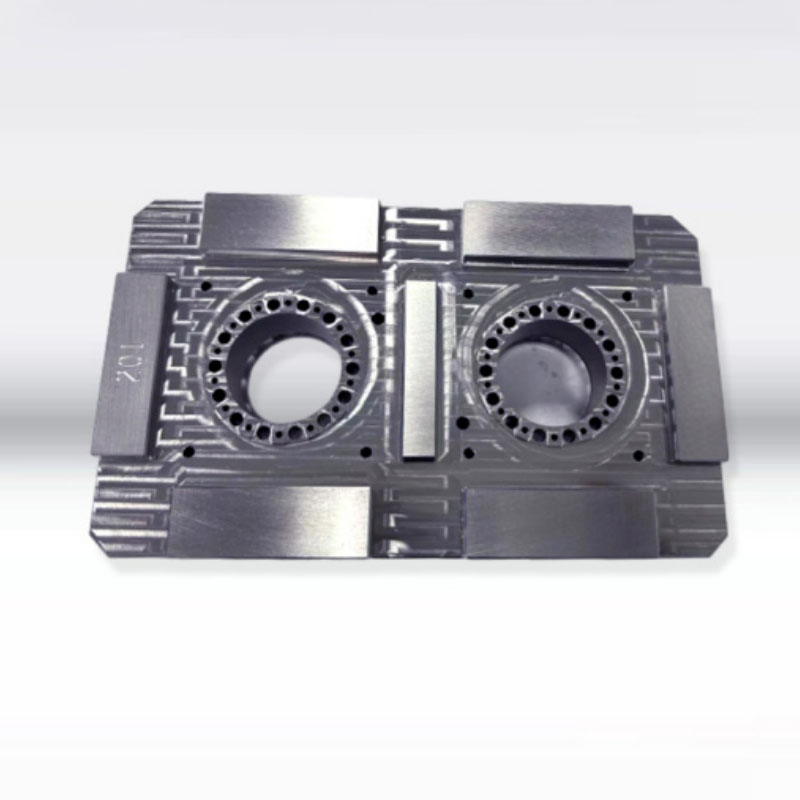
車体のプラスチック部品の投影面積が大きいため、通常は単一キャビティの大型金型が使用され、金型鋼の選択、冷却、通気、および排出システムに的を絞った強化が施されています。美的キャビティには S136 鏡面仕上げステンレス鋼が使用されており、車両の高光沢塗装要件を満たすために欠陥のない表面 (穴や傷がない) に研磨されています。ガラス繊維が充填されたバッテリーコンパートメントのキャビティには窒化処理が施され、ハードメルトによる長期の侵食や摩耗に耐えることができ、金型の耐用年数が延長されます。壁の厚さの分布は不均一です。補強リブと取り付けボスの局所的な厚さは 4 ~ 6 mm に達しますが、薄肉シェルの寸法はわずか 1.8 ~ 2.2 mm です。この差により、部品はヒケや反りが非常に発生しやすくなります。この金型にはコンフォーマル冷却チャネルが組み込まれており、全体の冷却速度のバランスを取るために厚肉ボスの内側にスパイラル冷却コアが取り付けられています。連続した微細な通気スロット (深さ 0.015 mm) がパーティング ラインの周囲に機械加工されており、大面積の充填中に閉じ込められた空気を迅速に排出し、シェルの端の焦げや黒ずみを防ぎます。フェンダーや長いシュラウドなどの細いコンポーネントの場合は、バランスの取れたエジェクター ピンとブロックの複数のセットが配置され、不均一な突き出し力によって引き起こされる曲がりや応力白化を防ぎます。
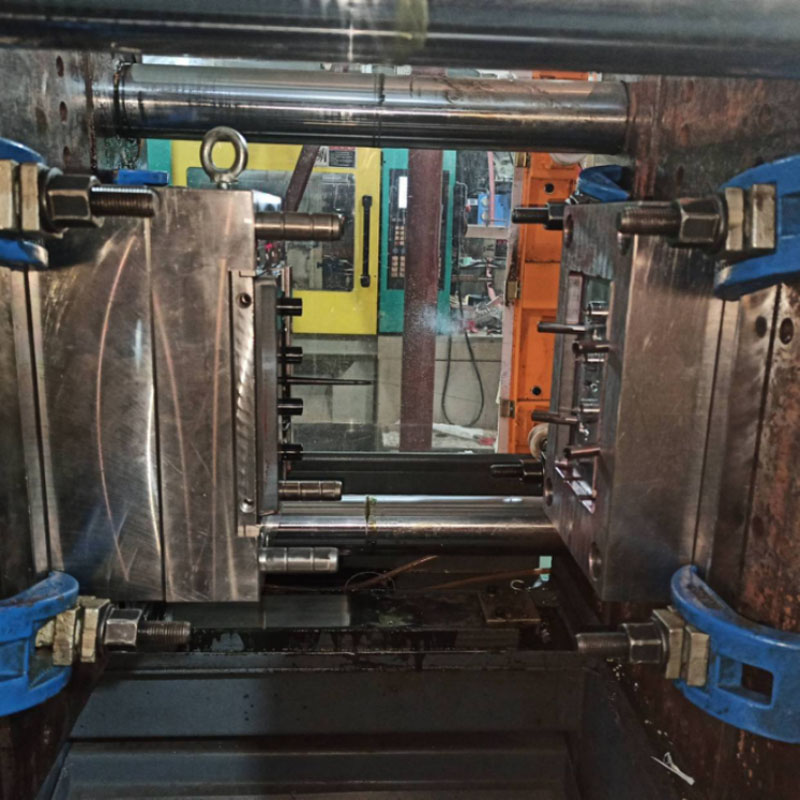
天井クレーンを使用して金型を800T~1300Tの大型射出成形機に吊り上げ、高圧射出による型開き(バリ)を防ぐためにクランププレートを均一に締め付けます。冷却水と金型温度制御ラインが接続され、漏れがないかチェックされます。漏れがないことが確認されると、温度制御ユニットが作動して金型を 30 分間予熱します。金型温度は、ASA 装飾部品の場合は 50 ~ 60°C で安定し、ABS+PC 合金部品の場合は 80°C まで上昇します。低圧型締保護パラメータは、生産中に残留ランナーや異物が残った場合に金型が自動的に開き、高価な大型金型への損傷を防ぐように調整されています。 Ⅲ.射出成形機の完全な成形サイクルプロセス
車体シェルの完全な成形サイクルは、型締め、段階的な射出充填、2 段階の保持圧力、定温冷却、型開きと取り出し、ロボット アームによる自動部品取り外しという 6 つの主要なステップで構成されます。中核となるプロセス戦略では、成形内部の応力を最小限に抑えるために、低速、低せん断、バランスの取れた充填を重視しています。
型締めには、低速型締め、急速前進、低圧保護、高圧ロックの 4 段階の制御が含まれます。シェルの投影面積が大きいため、大きな型開き力が発生するため、パーティング ラインでのしっかりとした嵌合を確保し、持続的なバリを防ぐためには、高圧クランプが不可欠です。
バレルには正確な段階的な温度制御が適用されます。ASA ボディ素材の場合は 170 ~ 200 °C、ABS+PC ブレンドの場合は 190 ~ 260 °C です。過度の熱は材料の分解、黄変、靭性の低下を引き起こすため、温度制限を厳守することが必須です。射出充填は多段階速度制御を利用します。薄肉の領域では中速から高速の速度が使用され、溶融の早期冷却とショートショットが防止されます。一方、低速は厚肉のベースとリブの位置で分子せん断応力を軽減するために使用され、それにより屋外の温度変動やコーティング中の塗料の破損による亀裂のリスクが最小限に抑えられます。射出圧力は 90 ~ 120 bar に維持されます。過剰な圧力は深刻なバリと内部応力の急激な上昇につながりますが、圧力が不十分な場合はウェルド ラインが目立ち、耐衝撃性が大幅に低下します。
キャビティが充填されると、プロセスは 2 段階の保持圧力に切り替わり、冷却中のプラスチックの収縮を補償します。保持時間は、表面のヒケを排除するために、厚壁のバッテリー コンパートメントでは 15 ~ 22 秒、薄壁の装飾シェルでは 6 ~ 10 秒に設定されています。保持段階では、スクリューは次のサイクルに向けて材料を同時に準備し、全体の成形時間を効果的に短縮します。
冷却プロセスは全成形サイクルの 60% 以上を占め、肉厚 1 ミリメートルあたり 3 ~ 5 秒の冷却という標準に従っています。標準的な肉厚 2 mm のボディ シェルには、約 10 秒の冷却が必要です。冷却水を均一に循環させることでキャビティ内の熱を継続的に奪い、金型温度を安定させ変動を防ぎます。これにより、シェル全体の均一な冷却が確保され、不均一な冷却速度によって引き起こされる反りが防止され、最終車両での不均一なアセンブリギャップが回避されます。冷却後、3 段階の低速シーケンスを介して金型が開き、突き出し機構がプラスチック部品を静かに解放します。サーボ駆動のロボット アームがハウジングをつかみ、同時にゲートとランナーのスクラップを剪断し、完成品を組立ラインに移送します。指紋や油の残留物によって後続のスプレー コーティングの密着性が損なわれるのを防ぐため、プロセス全体を通じて外面に手で触れることは固く禁じられています。
当社は、高品質なプラスチックボディ部品成形品の製造を提供するプラスチックボディ部品成形メーカーです。プラスチックボディ部品成形品のカスタマイズ・開発なら当社にお任せください。当社は専門的な射出成形金型設計と成熟した製造技術を備えており、製品設計、金型製作、製品生産、製品梱包、製品輸送までのワンストップサービスを提供し、あらゆる段階でお手伝いします。当社に来ていただく限り、製品の品質、生産時間、情報対話などの面で満足していただける究極のサービスを提供します。
|
製品名 |
トレッドミル成形 |
|
提供してください |
2D、3D、サンプル、またはサイズ マルチアングルの写真は |
|
成形時間 |
20~35日 |
|
製品時間 |
7~15日 |
|
金型精度 |
+/-0.01mm |
|
金型の寿命 |
5,000~1億ショット |
|
製造工程 |
図面の監査 - モールドフロー解析 - 設計検証 - カスタムマテリアル - 金型加工 - 中子加工 - 電極加工 - ランナーシステム 加工 - 部品加工・調達 - 加工受入 - キャビティ 表面処理工程 - 複合モード 金型 - 全体 金型表面コーティング - 取付板 - 金型サンプル - サンプルテスト - 送付 サンプル |
|
金型キャビティ |
1 つのキャビティ、複数のキャビティ、または同じ 異なる製品を一緒に作ることができる |
|
金型材質 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
ランナーシステム |
ホットランナーとコールドランナー |
|
基材 |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
仕上げる |
言葉通り、鏡面仕上げ、 マットな表面、脈理 |
|
標準 |
HASCO、DME、または依存 |
|
主要技術 |
フライス加工、研削、CNC、EDM、ワイヤー 切断、彫刻、放電加工、旋盤、表面仕上げなど |
|
ソフトウェア |
CAD、PRO-E、UG 設計時間: 1 ~ 3 日 (通常の状況) |
|
製品材質 |
ABS、PP、PC、PA6、PA66、TPU、POM、PBT、PVC、ヒップ、PMMA、TPE、PC/ABS、TPV、TPO、TPR、EVA、HDPE、LDPE、CPVC、PVDF、PPSU.PPS。 |
|
品質システム |
ISO9001:2008 |
|
時間を確立する |
20日間 |
|
装置 |
CNC、EDM、突っ切り 機械、プラスチック機械などのプラスチックスーツケース金型浙江 |


プラスチック射出成形金型の製作

プラスチック成型仕様

金型設計:



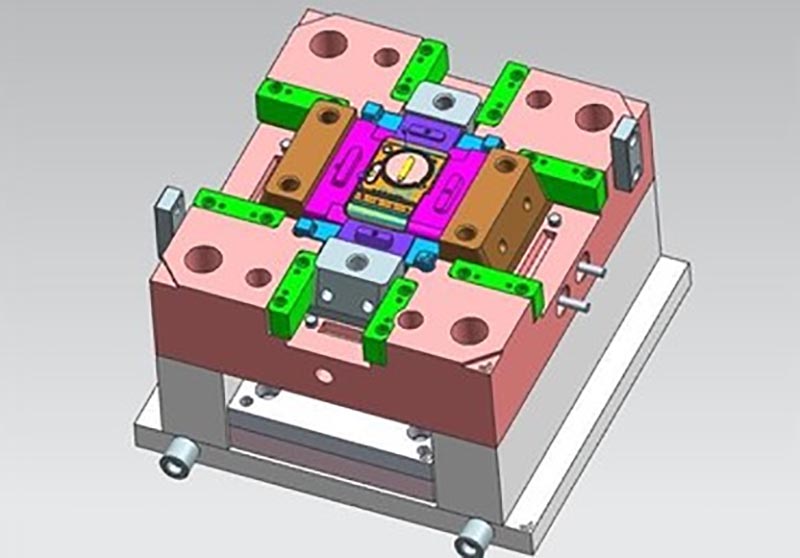
取引プロセス:

金型試験:


製品の梱包

工場
私たちはカスタムプラスチック金型工場です。私たちの工場はプラスチック射出成形金型メーカーです。私たちはプロのカスタムプラスチック金型で17年の経験と10年の外国貿易の経験があります。当社はカスタムプラスチック金型のサプライヤーです。カスタムプラスチック金型サービスを提供できます。当社の工場では射出成形プラスチック部品の製造が可能であり、製品の品質はお客様にご満足いただけます。
当社には 50 台以上のハイエンドマシンと数百人のエンジニアとデザイナーがいます。製品設計~金型製作~製品生産~製品梱包~輸送までワンストップで対応致します。当社には完全な生産チェーンがあります。あらゆるご要望にお応えいたします。
当社が提供するサービス:
プロフェッショナルなカスタム金型サービス、プラスチック金型の設計と製造。プラスチック製品の生産、製品設計、金型設計、ブロー金型のカスタマイズ、回転金型のカスタマイズ、ダイカスト金型のカスタマイズ。 3D プリンティング サービス、CNC 製造サービス、製品パッケージ、カスタマイズされたパッケージ、出荷サービス。










私たちは常に品質第一、時間第一の原則を遵守します。お客様に最高品質の製品を提供するとともに、生産効率の最大化と生産時間の短縮に努めます。当社は創業以来一度も顧客を失ったことがないことをすべてのお客様に誇りに思っております。製品に問題がある場合は、積極的に解決策を模索し、最後まで責任を負います。

よくある質問
Q1: 商社ですか、それともメーカーですか?
A: 私たちはメーカーです。
Q2.見積もりはいつ入手できますか?
A: 通常、お問い合わせをいただいてから2日以内にお見積りをさせていただきます。
非常にお急ぎの場合は、まずお見積りをさせていただきますので、お電話いただくかメールでお知らせください。
Q3.金型の納期はどれくらいですか?
A: すべては製品のサイズと複雑さによって異なります。通常、リードタイムは25日です。
Q4. 3D 図面がないのですが、新しいプロジェクトをどのように始めればよいですか?
A: 成形サンプルを提供していただければ、3D 図面デザインの完成をお手伝いします。
Q5.出荷前に製品の品質を確認するにはどうすればよいですか?
A:あなたが私たちの工場に来ず、検査のための第三者もいない場合、私たちはあなたの検査労働者として働きます。
プロセスレポート、製品のサイズ構造と表面の詳細、梱包の詳細など、生産プロセスの詳細をビデオで提供します。
Q6.支払い条件は何ですか?
A: 金型の支払い: 事前に T/T によって 40% のデポジット、最初の試用サンプルを送信する前に 30% の 2 番目の金型の支払い、最終サンプルに同意した後の 30% の金型残高。
B: 生産支払い: 事前に 50% のデポジット、最終商品を発送する前に 50%。
Q7: 私たちのビジネスを長期的かつ良好な関係にするにはどうすればよいですか?
答え:1.当社は、お客様に最高品質の製品を提供できるよう、優れた品質と競争力のある価格を維持しています。
2. 私たちは、すべての顧客を友人として尊重し、どこから来たとしても、誠実に取引し、友人となります。
ホットタグ: プラスチックボディ部品成形、中国、メーカー、サプライヤー、工場、カスタマイズ、卸売、購入、品質、最新の販売、中国製